
Hàn ống HDPE bằng phương pháp hàn điện trở là một trong những giải pháp kết nối được sử dụng trong hệ thống cấp thoát nước. Phương pháp này sử dụng phụ kiện có cuộn dây điện trở tích hợp để tạo nhiệt, làm nóng chảy bề mặt tiếp xúc giữa ống và phụ kiện.
Chất lượng mối nối phụ thuộc vào nhiều yếu tố như độ tương thích của ống và phụ kiện, quá trình cạo lớp oxy hóa, độ sạch của bề mặt, chiều sâu lắp ghép, khả năng cố định đường ống và thông số cài đặt trên máy hàn. Dưới đây là quy trình hàn điện trở ống HDPE trong bốn bước cơ bản mà Tiền Phong Nam sẽ liệt kê chi tiết nhất.
1. Công tác chuẩn bị trước khi hàn điện trở ống HDPE
1.1. Kiểm tra dụng cụ và thiết bị hàn
Trước khi thi công, người vận hành cần chuẩn bị đầy đủ thiết bị và dụng cụ phù hợp với quy cách ống, bao gồm:
- Máy hàn điện trở tương thích với phụ kiện sử dụng.
- Phụ kiện hàn điện trở đúng đường kính và cấp áp suất.
- Dụng cụ cắt ống để tạo mặt cắt vuông góc.
- Dụng cụ cạo lớp oxy hóa chuyên dụng.
- Thước đo và bút đánh dấu chiều sâu lắp ghép.
- Khăn sạch, không để lại xơ và dung dịch vệ sinh phù hợp.
- Bộ gá hoặc kẹp căn chỉnh để cố định ống và phụ kiện.
- Thiết bị bảo hộ cho người vận hành.
Máy hàn cần được kiểm tra nguồn điện, dây dẫn, đầu kết nối và khả năng đọc mã vạch trước khi sử dụng. Phụ kiện phải còn nguyên bao bì trước khi thi công, không nứt vỡ, biến dạng hoặc có dấu hiệu hư hỏng tại đầu cực điện.
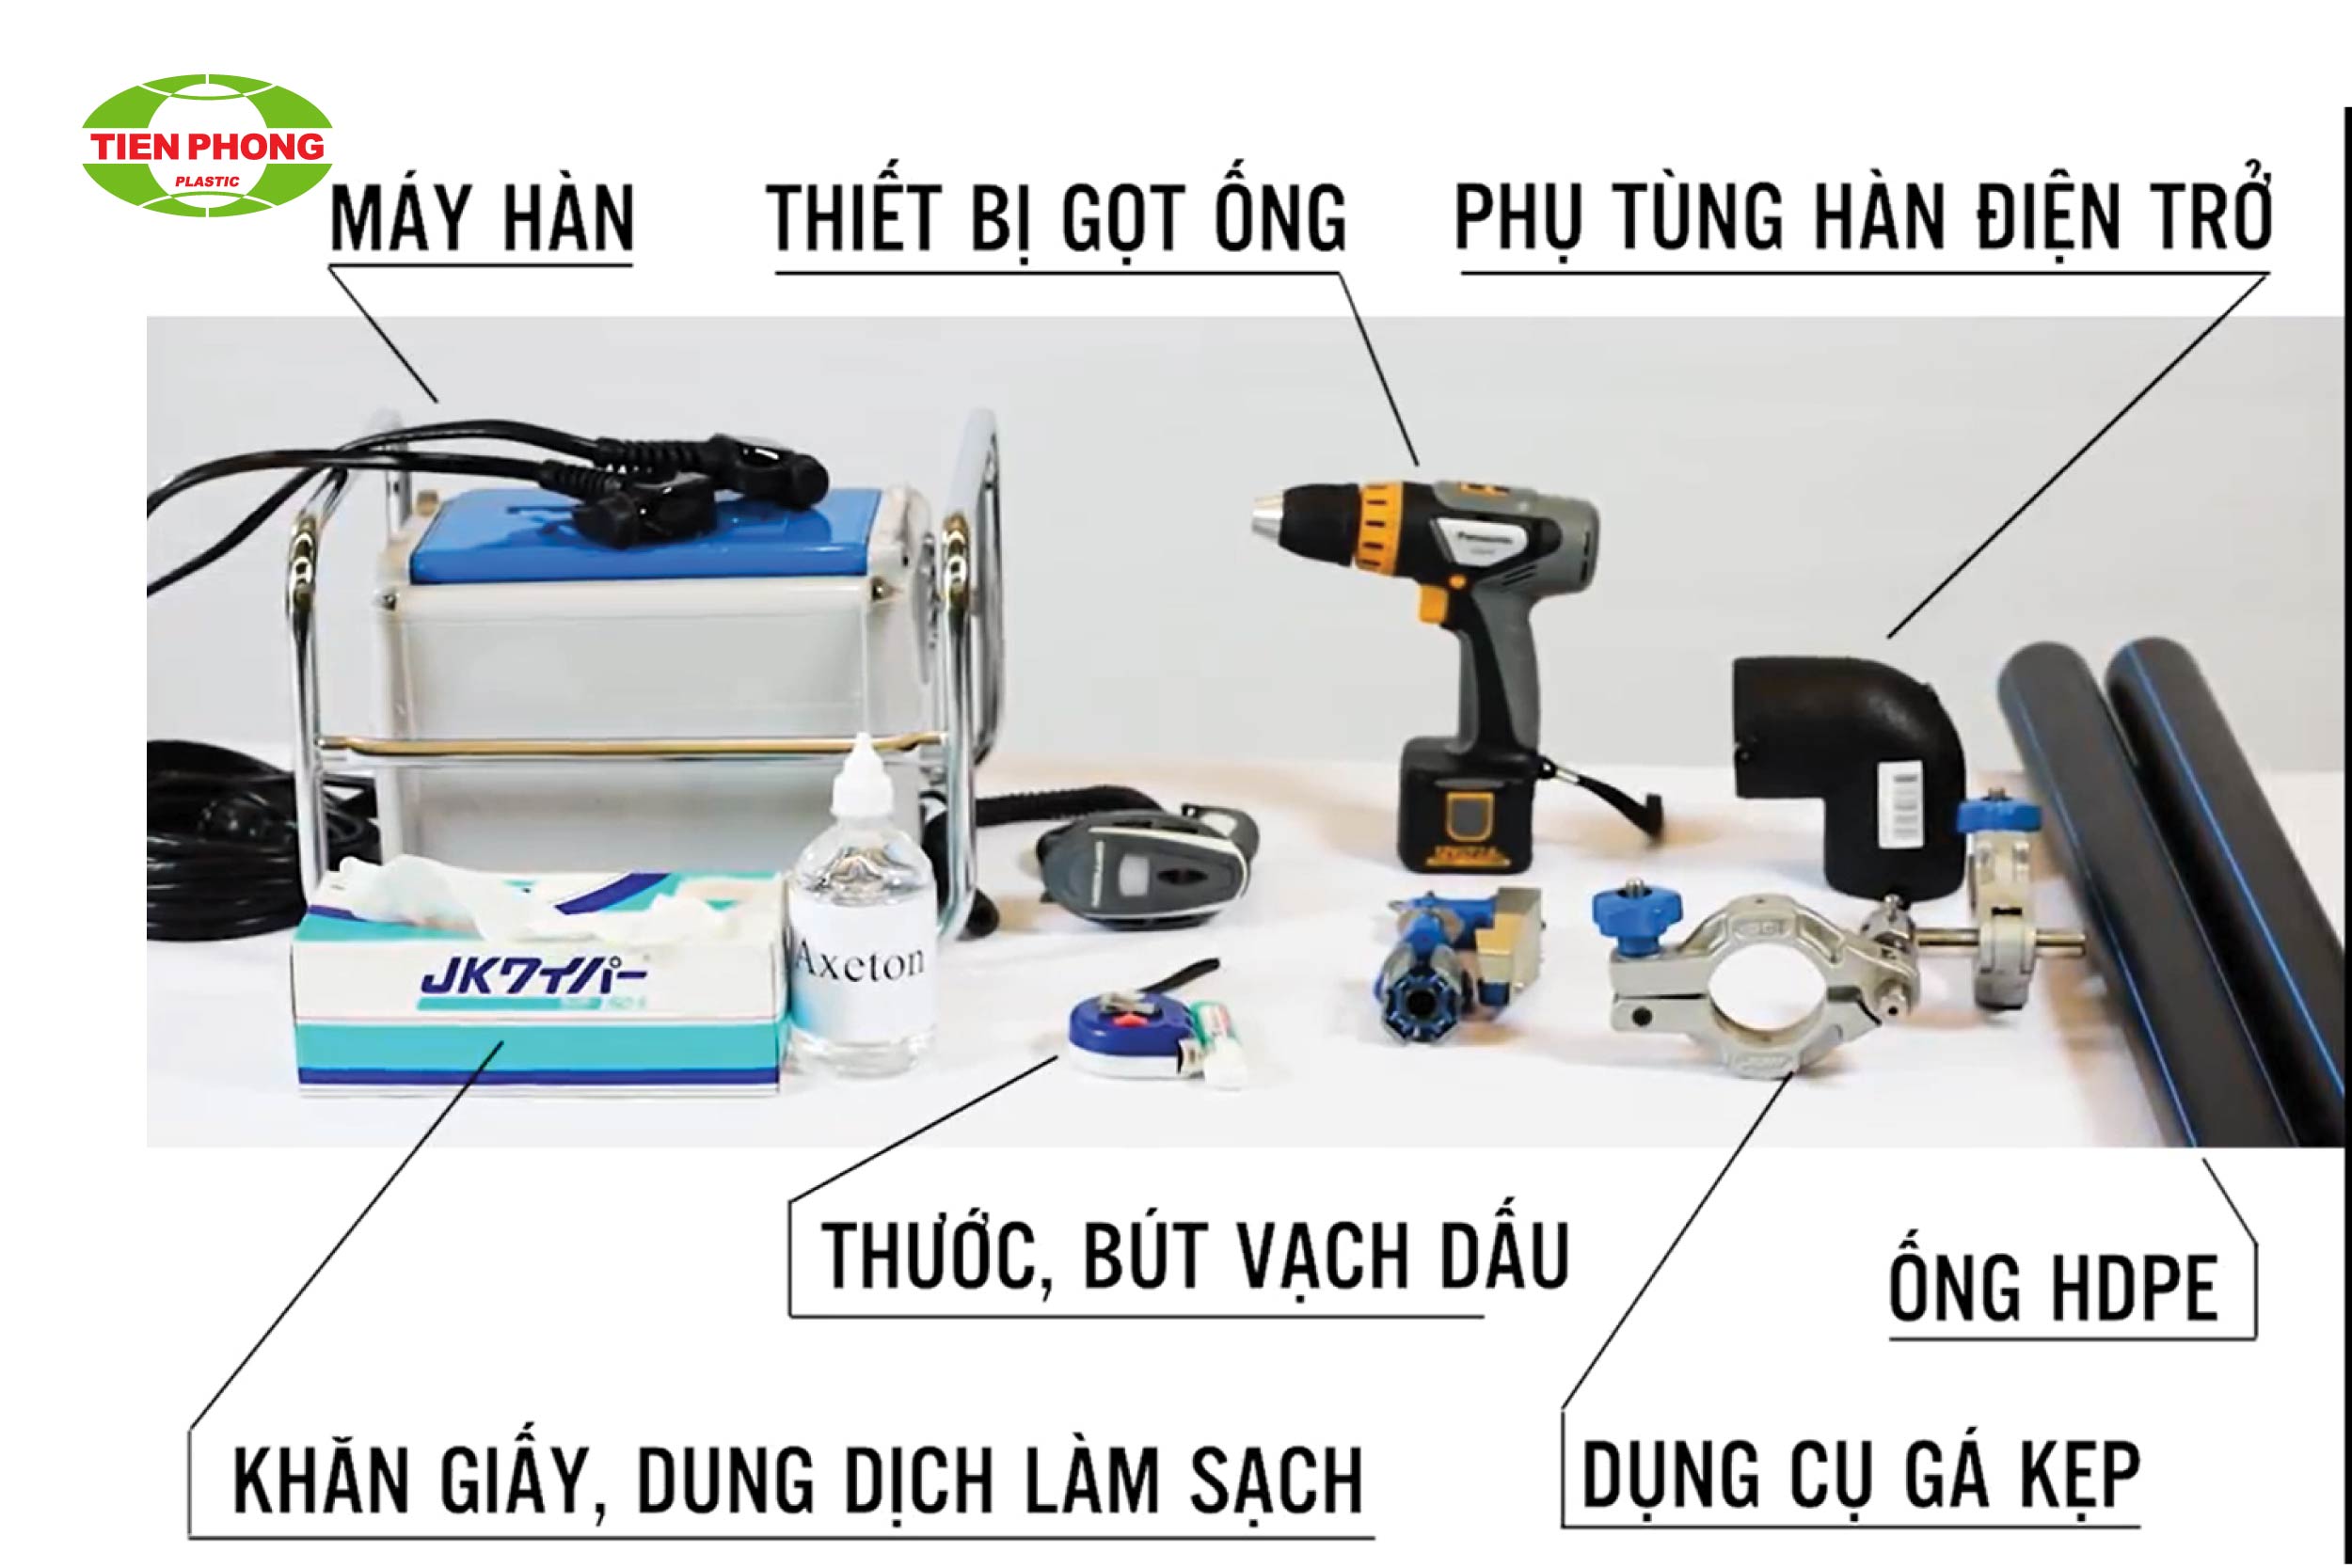
Dụng cụ và thiết bị hàn ống nhựa
1.2. Kiểm tra ống nhựa HDPE
Ống và phụ kiện cần tương thích về đường kính, cấp áp suất, vật liệu và điều kiện sử dụng. Không nên chỉ căn cứ vào kích thước bên ngoài để lựa chọn phụ kiện.
Kiểm tra đầu ống để bảo đảm không bị nứt, móp hoặc biến dạng. Bề mặt lắp ghép phải sạch, khô và không bám dầu mỡ. Khu vực thi công cũng cần được che chắn phù hợp để hạn chế nước mưa, bụi đất và độ ẩm tác động trực tiếp lên vùng hàn.
Không sử dụng dầu, mỡ hoặc chất làm trơn tại bề mặt tiếp xúc giữa ống và phụ kiện vì có thể làm nhiễm bẩn vùng nóng chảy.
2. Quy trình hàn điện trở ống HDPE trong 4 bước
2.1. Bước 1: Cắt ống và đánh dấu chiều sâu lắp ghép
Đầu tiên, cần xác định vị trí nối và cắt ống vuông góc với đường tâm. Mặt cắt nghiêng hoặc không phẳng có thể khiến đầu ống không đi đủ chiều sâu vào phụ kiện, làm thay đổi vùng tiếp xúc với cuộn dây điện trở.
Sau khi cắt, kiểm tra để bảo đảm đầu ống không còn ba via, vết nứt hoặc biến dạng. Không tự ý dùng nguồn nhiệt để nắn chỉnh đầu ống bị móp.
Đo chiều sâu lắp ghép theo kích thước của phụ kiện và đánh dấu rõ trên bề mặt ống. Dấu này giúp kiểm soát phạm vi cần cạo lớp oxy hóa và xác nhận đầu ống đã được đưa vào đúng vị trí khi lắp ráp.
2.2. Bước 2: Cạo lớp oxy hóa và làm sạch bề mặt ống
Bề mặt ngoài của ống HDPE có thể hình thành lớp oxy hóa trong quá trình lưu kho và tiếp xúc với môi trường. Lớp này cần được loại bỏ tại toàn bộ vùng sẽ tiếp xúc với phụ kiện.
Sử dụng dụng cụ cạo chuyên dụng để bóc đều một lớp mỏng trên bề mặt ống đến phạm vi đã đánh dấu. Không nên dùng giấy nhám, đá mài hoặc thao tác cạo không đều vì có thể tạo rãnh, làm giảm đường kính cục bộ hoặc khiến bề mặt lắp ghép không đồng nhất.
Sau khi cạo, làm sạch bề mặt bằng khăn không để lại xơ và dung dịch phù hợp với hướng dẫn thi công. Đợi bề mặt khô hoàn toàn trước khi lắp phụ kiện.
Không chạm tay trực tiếp vào vùng đã cạo và làm sạch. Nếu bề mặt bị dính bụi, nước, dầu hoặc mồ hôi, cần xử lý lại theo quy trình trước khi tiếp tục.

Lau sạch bề mặt ống nhựa trước khi hàn
2.3. Bước 3: Lắp phụ kiện và cố định đường ống
Đưa đầu ống vào phụ kiện đến đúng vạch chiều sâu đã đánh dấu. Tránh xoay, nghiêng hoặc dùng lực tác động quá mạnh làm hư hỏng cuộn dây điện trở bên trong phụ kiện.
Nếu nối hai đoạn ống bằng măng sông điện trở, cần kiểm tra để cả hai đầu ống đều được lắp đúng chiều sâu. Sau đó, sử dụng bộ gá hoặc kẹp căn chỉnh để giữ ống và phụ kiện thẳng hàng.
Việc cố định có vai trò quan trọng vì chuyển động trong quá trình gia nhiệt hoặc làm nguội có thể làm thay đổi vùng nóng chảy. Đường ống không nên truyền lực kéo, uốn hoặc tải trọng trực tiếp vào phụ kiện đang hàn.
Sau khi căn chỉnh, kết nối dây của máy hàn với hai đầu cực trên phụ kiện. Kiểm tra để đầu nối điện tiếp xúc chắc chắn trước khi bắt đầu chu trình.
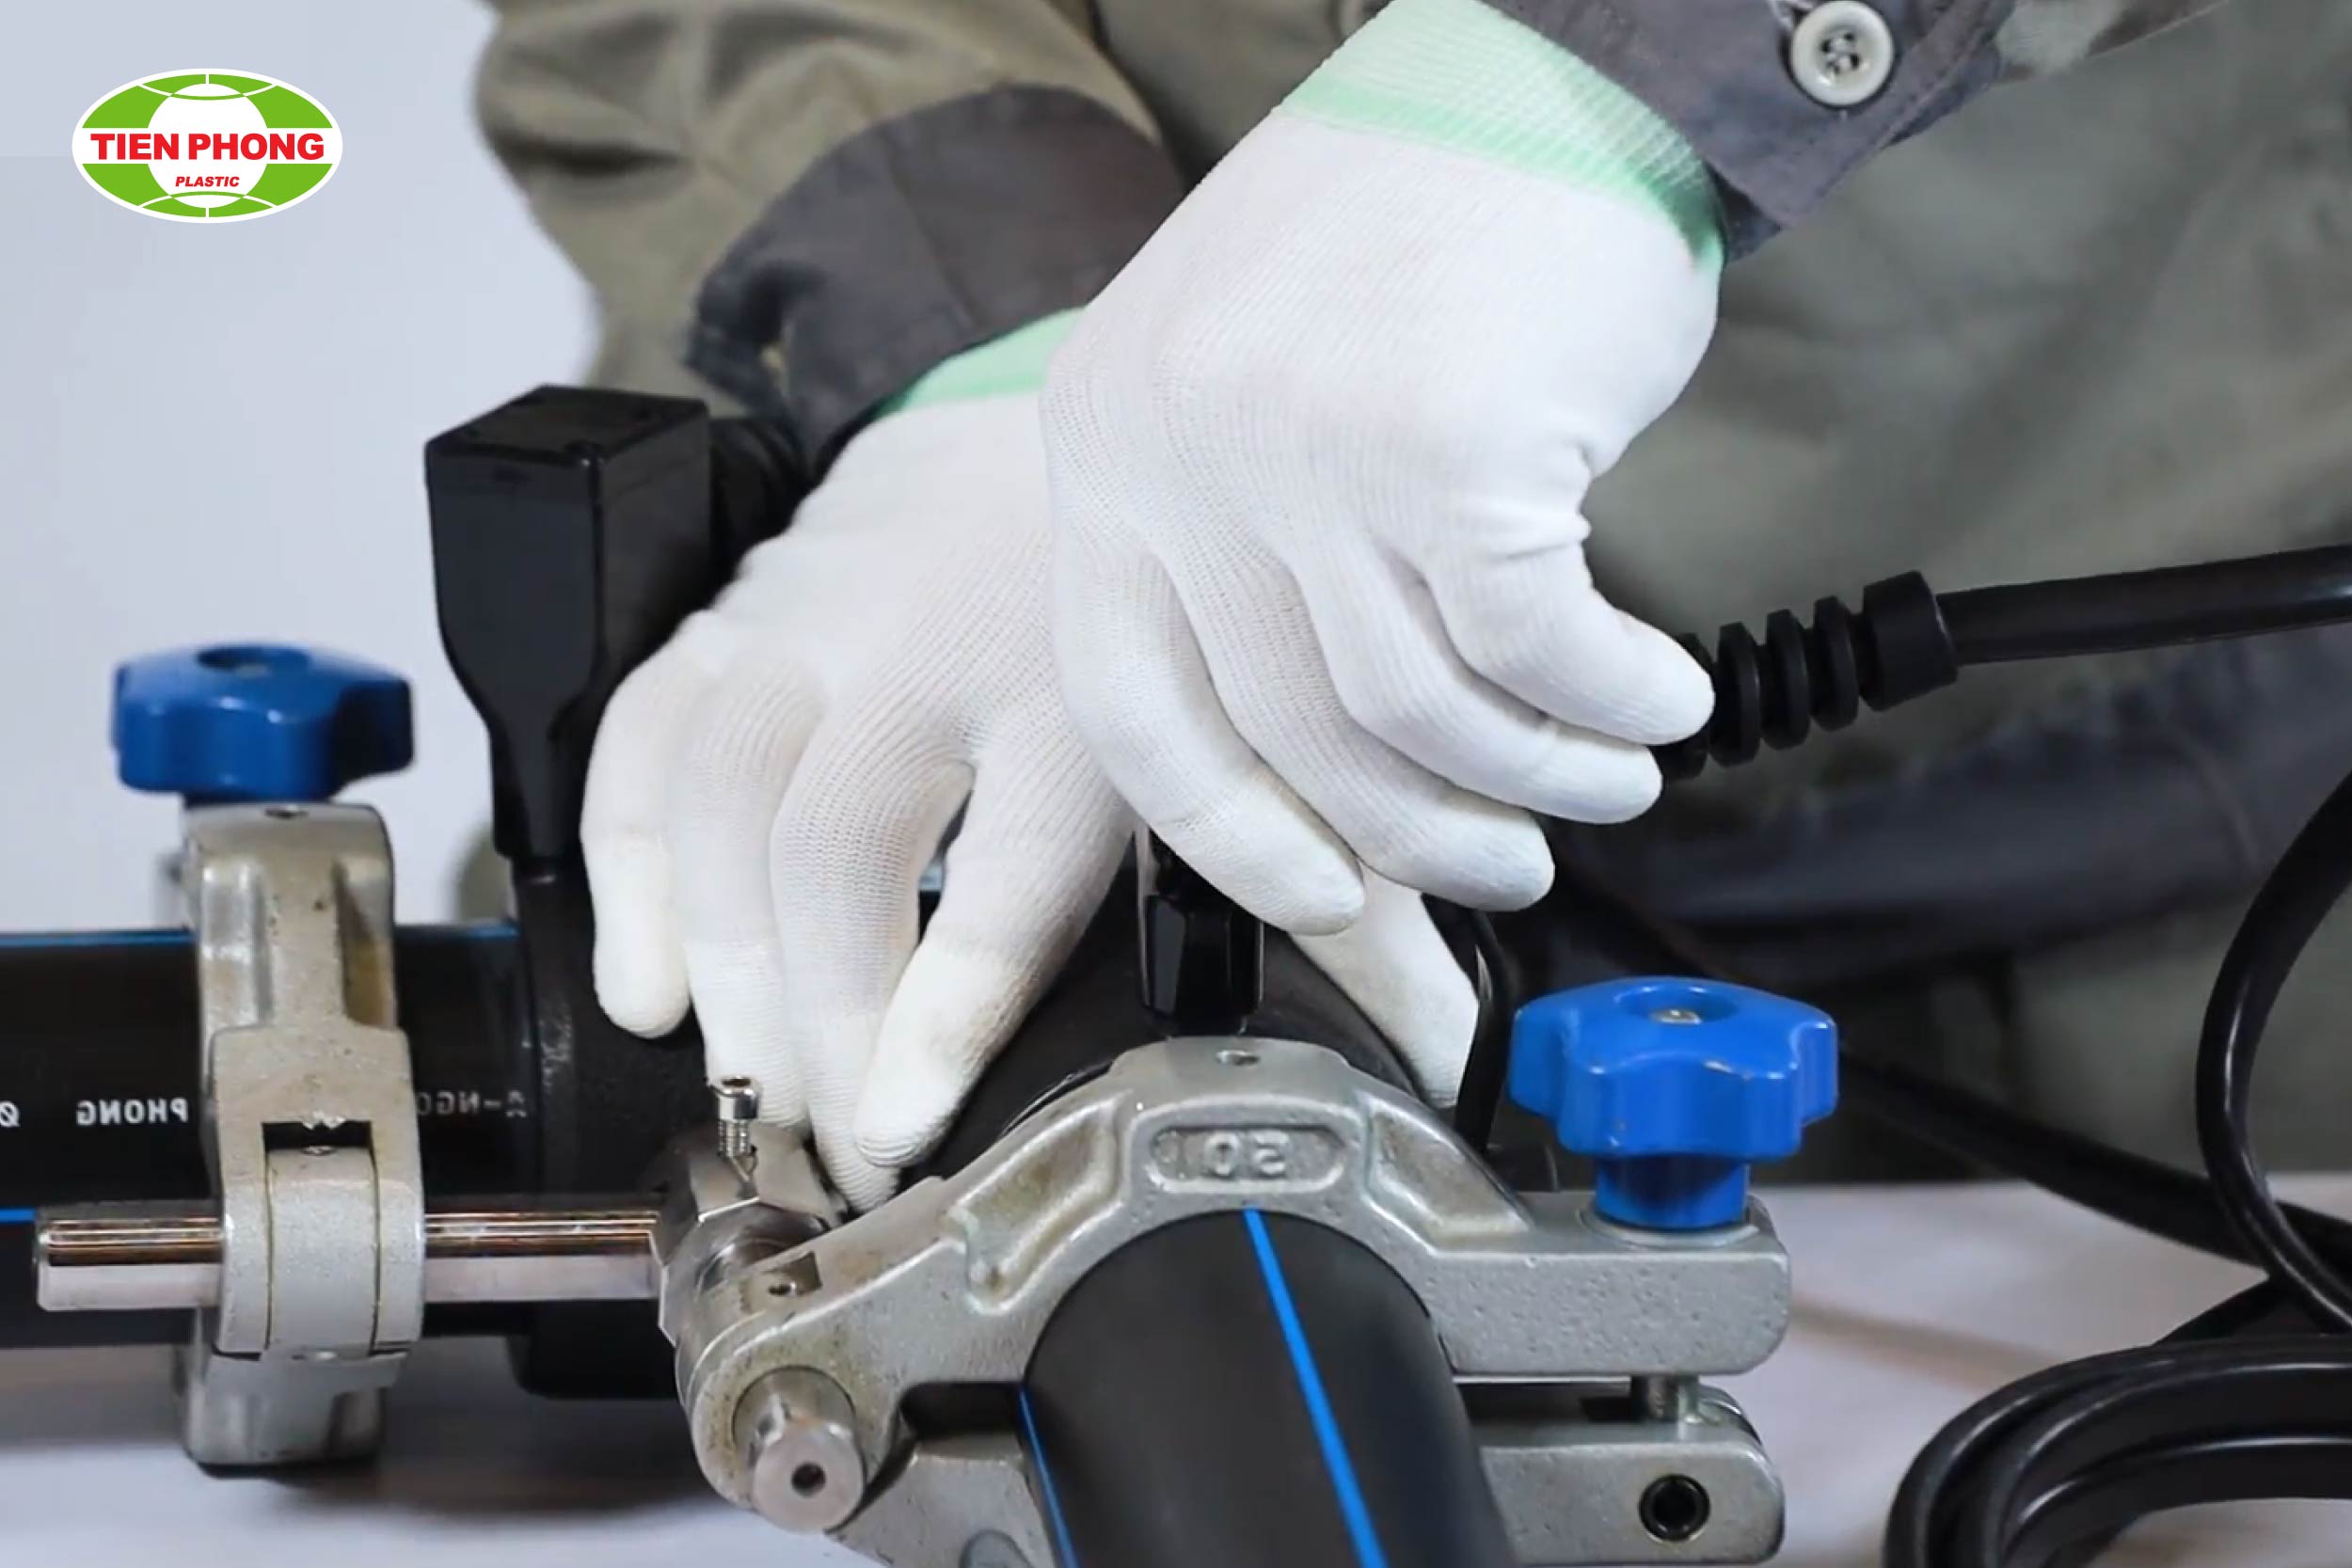
Lắp phụ kiện và cố định đường ống
2.4. Bước 4: Cài đặt chu trình hàn và làm nguội
Thông số hàn điện trở thường được cung cấp trên nhãn hoặc mã vạch của phụ kiện. Người vận hành cần quét mã vạch hoặc nhập đúng thông số theo hướng dẫn của nhà sản xuất, sau đó kiểm tra lại trước khi khởi động máy.
Khi chu trình bắt đầu, dòng điện đi qua cuộn dây bên trong phụ kiện và sinh nhiệt. Nhiệt làm nóng chảy bề mặt ngoài của ống cùng bề mặt trong của phụ kiện, từ đó hình thành vùng liên kết sau khi nguội.
Trong quá trình hàn, không di chuyển đường ống, tháo kẹp hoặc tác động lên phụ kiện. Cần theo dõi màn hình máy để phát hiện cảnh báo về nguồn điện, kết nối hoặc chu trình hàn.
Sau khi máy báo hoàn thành, tiếp tục giữ nguyên bộ gá trong toàn bộ thời gian làm nguội được quy định trên phụ kiện hoặc hướng dẫn của nhà sản xuất. Không dùng nước, gió mạnh hoặc biện pháp làm lạnh cưỡng bức để rút ngắn thời gian.
Chốt chỉ thị trên phụ kiện, nếu có, chỉ hỗ trợ nhận biết quá trình gia nhiệt đã diễn ra; không nên dựa riêng vào chi tiết này để khẳng định toàn bộ mối nối đã đạt chất lượng.
3. Các lỗi thường gặp và cách khắc phục khi hàn điện trở ống HDPE
3.1. Không cạo hoặc cạo chưa hết lớp oxy hóa
Nguyên nhân: Phạm vi cạo ngắn hơn chiều sâu lắp ghép, cạo không đều hoặc bỏ qua hoàn toàn bước chuẩn bị bề mặt.
Cách hạn chế: Đánh dấu rõ chiều sâu, sử dụng dụng cụ cạo chuyên dụng và kiểm tra toàn bộ vùng tiếp xúc trước khi lắp phụ kiện. Không dùng giấy nhám thay cho dụng cụ cạo.
3.2. Bề mặt ống hoặc phụ kiện bị nhiễm bẩn
Nguyên nhân: Người thi công chạm tay vào vùng đã làm sạch hoặc để nước, bụi, dầu mỡ bám lên bề mặt lắp ghép.
Cách hạn chế: Giữ khu vực hàn sạch, khô; sử dụng khăn không để lại xơ và tránh chạm tay vào bề mặt sau khi xử lý. Không lấy phụ kiện ra khỏi bao bì quá sớm.
3.3. Ống không được lắp đủ chiều sâu hoặc bị lệch tâm
Nguyên nhân: Không đánh dấu chiều sâu, đầu ống cắt nghiêng hoặc không sử dụng bộ gá căn chỉnh.
Cách hạn chế: Cắt ống vuông góc, đánh dấu rõ vị trí lắp ghép và cố định đường ống trong suốt quá trình hàn, làm nguội.
3.4. Chu trình hàn bị gián đoạn hoặc cài đặt sai
Nguyên nhân: Nguồn điện không ổn định, dây kết nối lỏng, nhập sai thông số hoặc sử dụng máy không tương thích với phụ kiện.
Cách hạn chế: Kiểm tra nguồn điện, đầu nối và thông số trên màn hình trước khi bắt đầu. Ưu tiên quét mã vạch khi phụ kiện và máy hàn hỗ trợ chức năng này.
Nếu chu trình hàn bị lỗi hoặc dừng giữa chừng, không tự ý cấp điện lại ngay cho phụ kiện. Cần kiểm tra mã lỗi và thực hiện theo hướng dẫn của nhà sản xuất thiết bị, phụ kiện. Mối nối được xác định không đạt yêu cầu cần được đánh dấu, cắt bỏ và thay thế bằng phụ kiện mới.
4. Các phương pháp hàn ống HDPE Tiền Phong
4.1. Hàn nhiệt đối đầu
Hàn nhiệt đối đầu sử dụng bàn nhiệt để làm nóng chảy hai đầu ống hoặc đầu ống và phụ kiện có bề mặt hàn tương thích. Sau khi gia nhiệt, hai bề mặt được ép nối với nhau bằng áp suất xác định và giữ ổn định trong thời gian làm nguội.
Phương pháp này yêu cầu máy hàn có bộ kẹp, bàn khỏa, bàn gia nhiệt và hệ thống tạo lực phù hợp. Phạm vi áp dụng phụ thuộc vào đường kính, chiều dày thành ống, khả năng của máy và quy trình hàn được sử dụng.
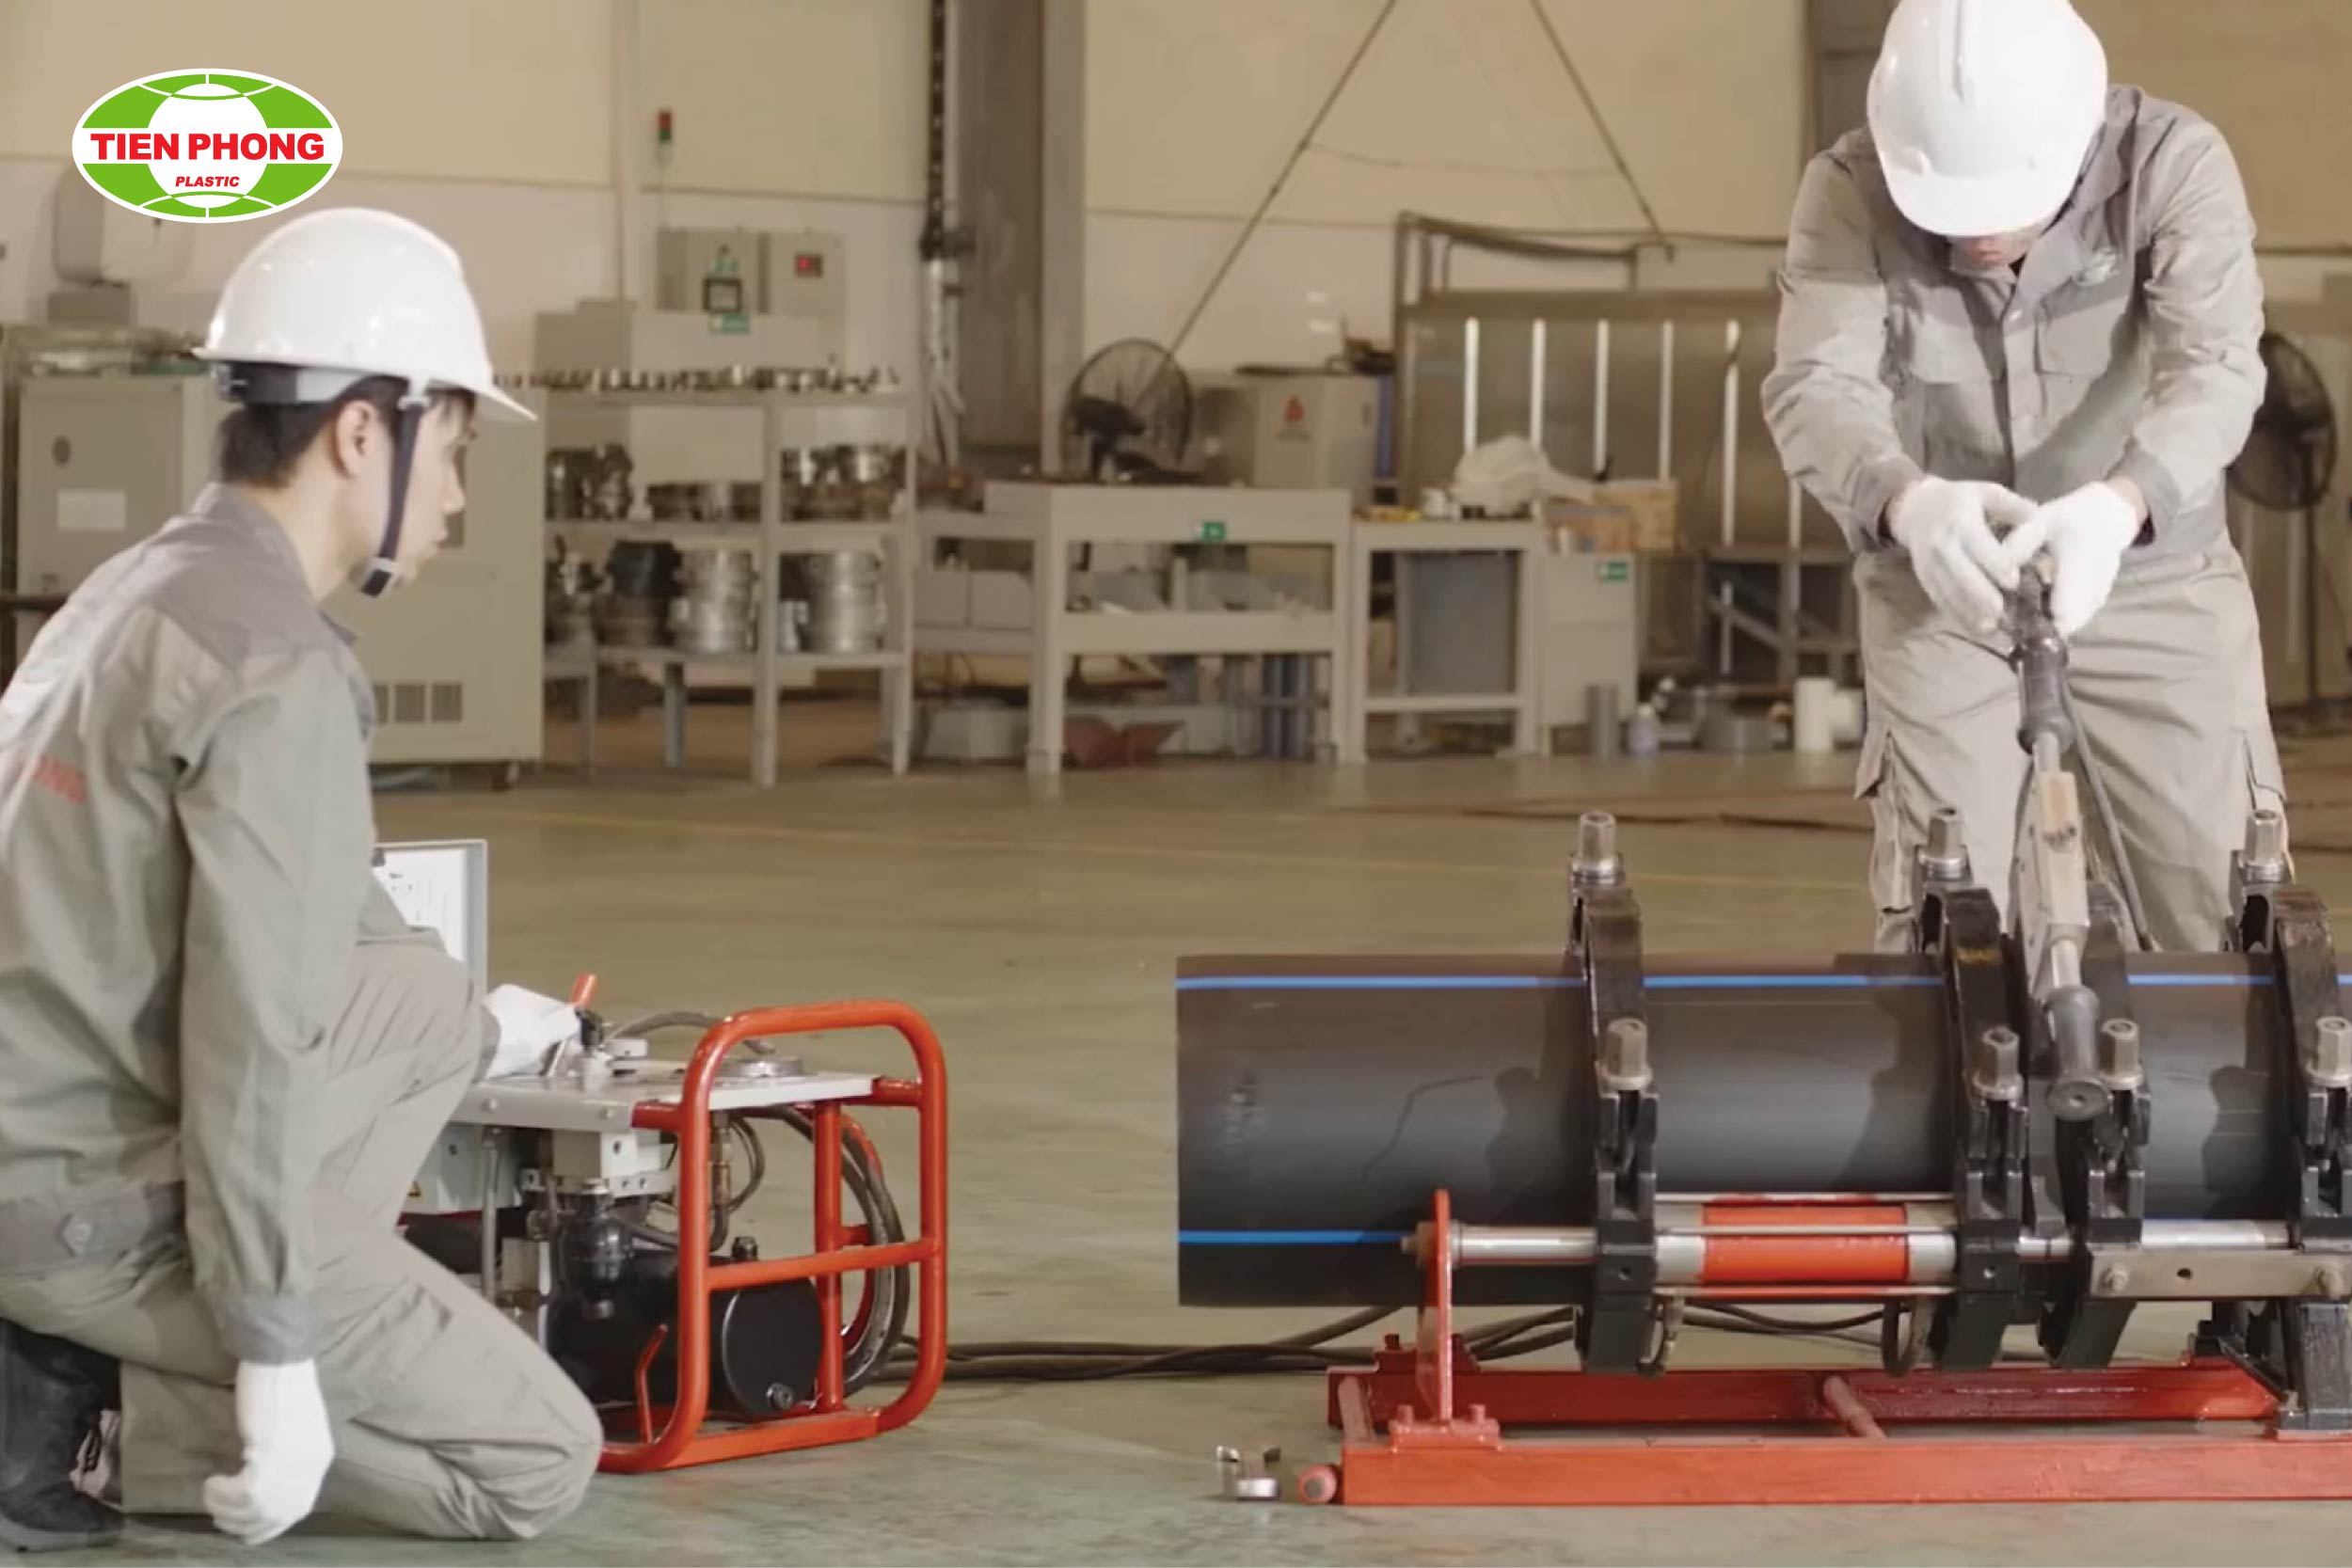
Hàn nhiệt đối đầu
4.2. Hàn điện trở
Hàn điện trở sử dụng phụ kiện có cuộn dây điện trở tích hợp để tạo nhiệt tại vùng lắp ghép. Phương pháp này phù hợp với những vị trí cần nối bằng phụ kiện đồng bộ hoặc khu vực có không gian bố trí thiết bị hạn chế.
Quá trình hàn có thể được kiểm soát bằng mã vạch và thông số trên máy. Tuy nhiên, chất lượng mối nối vẫn phụ thuộc đáng kể vào việc cạo lớp oxy hóa, làm sạch, lắp đúng chiều sâu, căn chỉnh và duy trì thời gian làm nguội.
Phạm vi đường kính sử dụng phải căn cứ vào danh mục phụ kiện hàn điện trở và khả năng tương thích của máy, không nên áp dụng một dải kích thước chung cho mọi hệ sản phẩm.
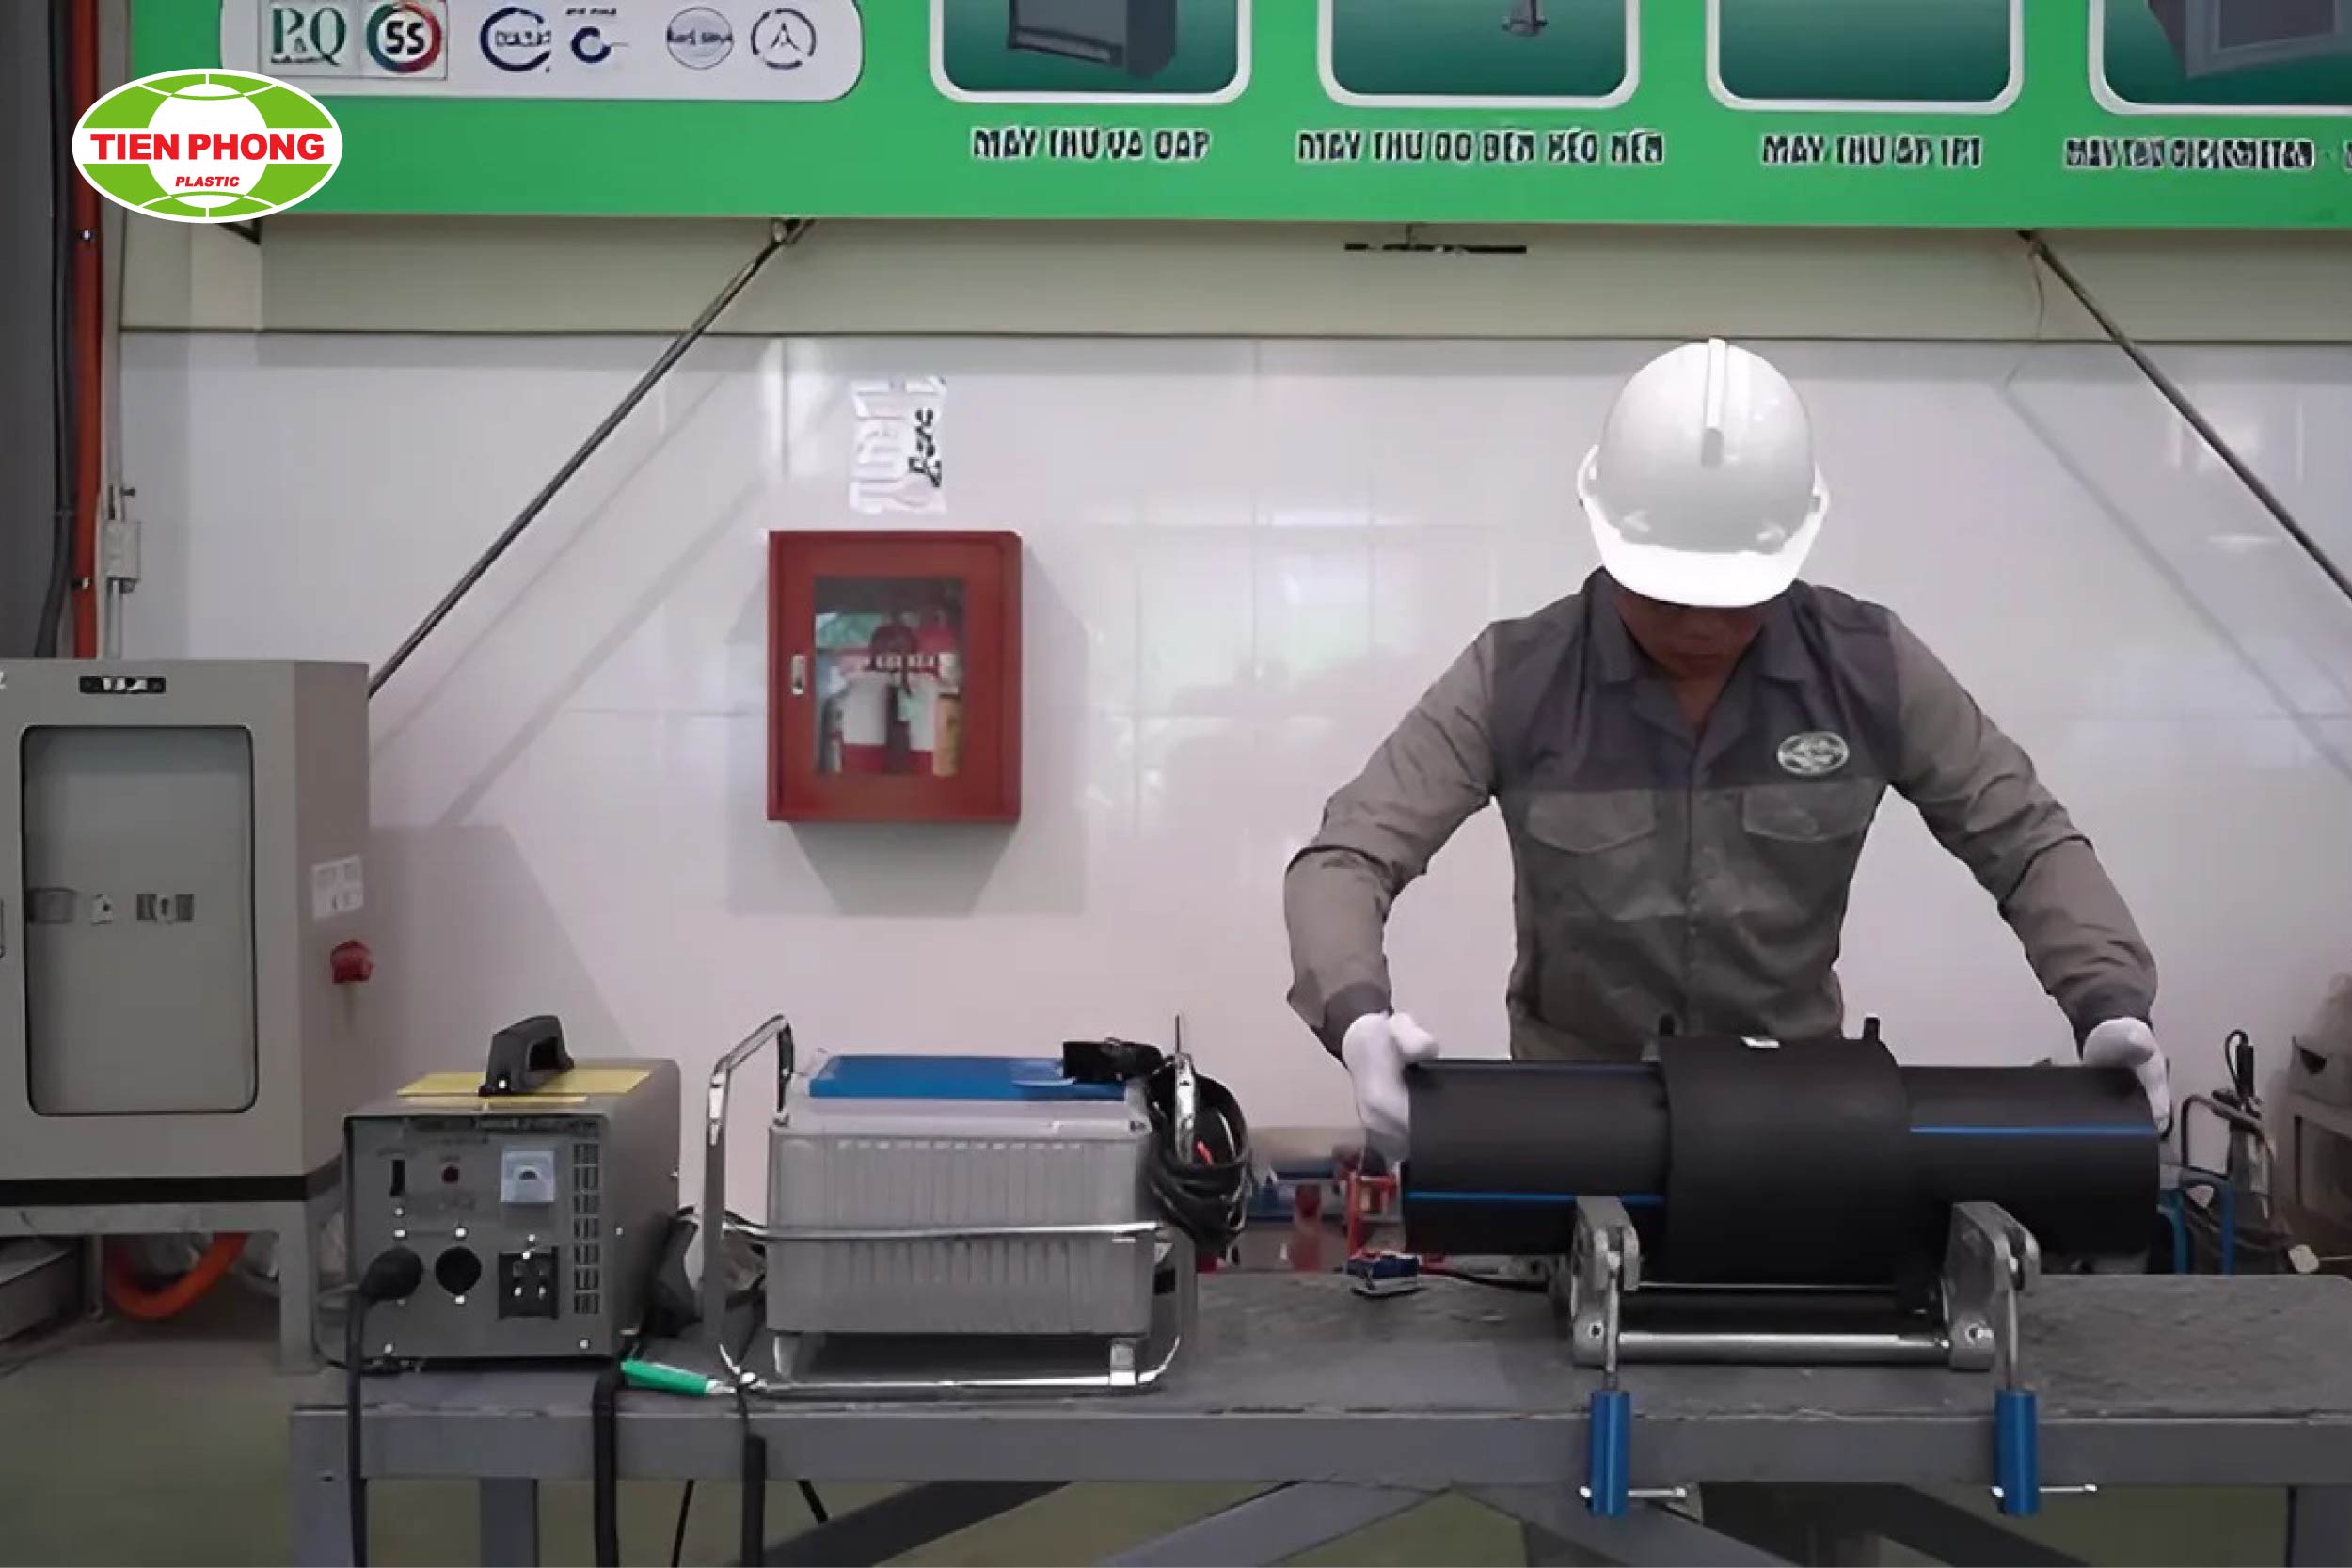
Hàn điện trở
Xem thêm về 2 phương pháp hàn ống nhựa HDPE Tiền Phong phổ biến
5. Các lưu ý quan trọng khi hàn ống HDPE
- Lựa chọn đúng loại phụ kiện cho đường kính, cấp áp suất và vật liệu ống.
- Sử dụng máy hàn tương thích, được kiểm tra và bảo dưỡng theo hướng dẫn.
- Cạo hết lớp oxy hóa tại toàn bộ vùng lắp ghép.
- Giữ bề mặt ống và mặt trong phụ kiện sạch, khô.
- Không sử dụng dầu mỡ hoặc chất làm trơn tại vùng hàn.
- Đánh dấu và lắp đầu ống đủ chiều sâu.
- Sử dụng bộ gá để hạn chế xê dịch trong quá trình hàn.
- Cài đặt chu trình theo mã vạch hoặc thông số của phụ kiện.
- Không làm nguội mối nối bằng nước hoặc gió mạnh.
- Không tháo kẹp hoặc đưa mối nối vào chịu tải trước khi kết thúc thời gian làm nguội.
- Lưu lại dữ liệu chu trình hàn khi thiết bị và yêu cầu nghiệm thu cho phép.
Không sử dụng bảng áp suất thủy lực, thời gian ủ nhiệt hoặc thời gian chuyển tiếp của hàn đối đầu cho hàn điện trở. Thông số điện áp, thời gian cấp điện và thời gian làm nguội phải được xác định theo từng phụ kiện và thiết bị hàn tương thích.
Xem thêm Lưu ý những điều không nên làm khi hàn ống HDPE Tiền Phong
Quy trình hàn ống HDPE đúng kỹ thuật giúp đảm bảo độ bền mối hàn, tiết kiệm chi phí và nâng cao tuổi thọ hệ thống đường ống. Nếu bạn cần hỗ trợ thêm về kỹ thuật hoặc sản phẩm, hãy liên hệ ngay với Công ty cổ phần Nhựa Thiếu niên Tiền Phong phía Nam – Tiền Phong Nam để được tư vấn và hỗ trợ tận tình.