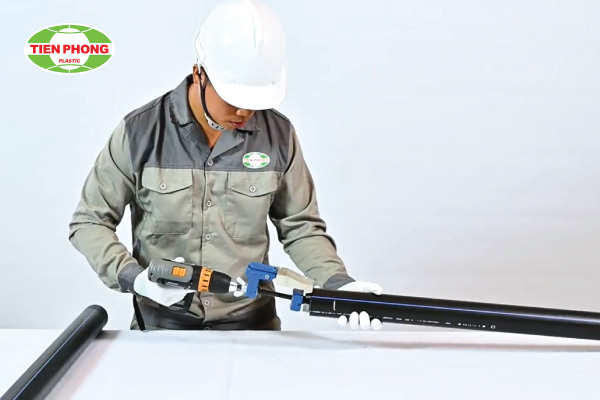
Trong xây dựng, hạ tầng và các công trình cấp thoát nước, việc hàn nối ống HDPE không chỉ đòi hỏi kỹ năng mà còn yêu cầu người thực hiện hiểu rõ phương pháp, thiết bị và quy trình thi công. Thực hiện đúng từng công đoạn sẽ góp phần kiểm soát độ kín, độ đồng đều và khả năng làm việc của mối nối.
Hàn nhiệt đối đầu và hàn điện trở là hai phương pháp hàn ống nhựa HDPE Tiền Phong được sử dụng phổ biến. Mỗi phương pháp có nguyên lý, cách chuẩn bị bề mặt và phạm vi áp dụng khác nhau. Bài viết từ Tiền Phong Nam dưới đây sẽ giúp bạn hiểu rõ quy trình cùng những lưu ý cần thiết khi thực hiện.
1. Yếu tố ảnh hưởng đến chất lượng hàn ống HDPE Nhựa Tiền Phong
1.1. Chất lượng ống nhựa
Chất lượng của ống HDPE đóng vai trò quan trọng trong quá trình tạo mối nối. Trước khi hàn, cần kiểm tra chủng loại vật liệu, đường kính, SDR, độ dày thành ống, tiêu chuẩn sản phẩm và tình trạng hai đầu ống.
Ống, phụ kiện phải phù hợp với nhau và không bị móp, biến dạng, nứt hoặc hư hỏng tại khu vực chuẩn bị hàn. Không nên chỉ căn cứ vào đường kính ngoài, bởi cùng một đường kính có thể có nhiều cấp SDR và độ dày thành ống khác nhau.
Theo catalogue Nhựa Tiền Phong, ống HDPE được sản xuất theo các tiêu chuẩn như ISO 4427-2:2019 và TCVN 7305:2008. Phụ tùng được sản xuất từ nhựa HDPE áp dụng ISO 4427-3:2019. Tiêu chuẩn và quy cách cụ thể cần được kiểm tra trên nhãn sản phẩm hoặc hồ sơ kỹ thuật đi kèm.
Xem thêm về
1.2. Điều kiện môi trường
Khu vực hàn cần sạch, khô và được che chắn khỏi bụi, nước mưa, gió mạnh hoặc những tác nhân có thể làm nhiễm bẩn bề mặt hàn. Nhiệt độ môi trường cũng có thể ảnh hưởng đến thời gian gia nhiệt và làm nguội.
Không nên thực hiện mối hàn khi bề mặt ống hoặc phụ kiện còn ướt, dính dầu mỡ hay tạp chất. Khi điều kiện môi trường nằm ngoài phạm vi vận hành thông thường của thiết bị, cần thực hiện theo hướng dẫn của máy hàn, phụ kiện và quy trình thi công được phê duyệt.
1.3. Kỹ thuật và công cụ hàn
Máy hàn cần được hiệu chỉnh theo đúng tiêu chuẩn với từng loại đường kính và độ dày của ống. Do đó, người thực hiện cần phải nắm vững kỹ thuật và quy trình hàn ống HDPE để đảm bảo mối hàn được kín và bền vững.
Đối với hàn đối đầu, bàn gia nhiệt phải sạch và kiểm soát được nhiệt độ; máy khỏa cần tạo được hai mặt đầu phẳng; giá kẹp phải giữ hai đầu ống thẳng hàng. Đối với hàn điện trở, máy hàn phải tương thích với phụ kiện và đọc hoặc nhập đúng thông số hàn.

Các công cụ hàn điện trở ống nhựa HDPE Tiền Phong
2. Hai phương pháp hàn ống nhựa HDPE Tiền Phong phổ biến
2.1. Hàn nhiệt đối đầu
Hàn nhiệt đối đầu sử dụng bàn gia nhiệt để làm nóng chảy hai mặt đầu ống. Sau khi kết thúc giai đoạn gia nhiệt, hai đầu ống được ép vào nhau dưới áp suất xác định và giữ ổn định trong suốt thời gian làm nguội.
Phương pháp này không cần sử dụng phụ kiện nối thẳng tại vị trí hàn. Tuy nhiên, công trường phải có đủ không gian để bố trí máy, kẹp và căn chỉnh hai đầu ống.
Các bước thực hiện
Bước 1: Chuẩn bị máy và vệ sinh bề mặt
Lựa chọn máy hàn phù hợp với đường kính, SDR và độ dày thành ống. Vệ sinh bề mặt trong, bề mặt ngoài của hai đầu ống, bàn khỏa và bàn gia nhiệt. Sau đó, đặt hai đầu ống vào máy và siết giá kẹp phù hợp.
Bước 2: Khỏa phẳng hai đầu ống
Đưa máy khỏa vào giữa và tiến hành khỏa phẳng hai mặt đầu. Sau khi hoàn tất, lấy máy khỏa ra và kiểm tra để bảo đảm hai bề mặt tiếp xúc đều, không xuất hiện khe hở bất thường.
Không nên dùng dao mài thủ công thay cho máy khỏa vì có thể làm bề mặt đầu ống không phẳng hoặc không vuông góc với trục ống.
Bước 3: Căn chỉnh hai đầu ống
Đưa hai mặt đầu lại gần để kiểm tra độ thẳng hàng. Theo catalogue HDPE Nhựa Tiền Phong, hai đầu ống không được nằm lệch nhau quá 10% chiều dày thành ống.
Nếu độ lệch vượt giới hạn, cần điều chỉnh lại giá kẹp và vị trí ống trước khi bắt đầu gia nhiệt. Không ép cưỡng bức hai đầu ống để che đi tình trạng lệch tâm.
Bước 4: Cài đặt thông số hàn
Xác định và cài đặt áp suất hàn, nhiệt độ bàn gia nhiệt cùng các mốc thời gian theo quy cách ống, quy trình thi công và hướng dẫn của máy hàn.
Không sử dụng một bộ thông số chung cho mọi đường kính vì thời gian và áp suất còn phụ thuộc vào SDR, độ dày thành ống, loại thiết bị cùng điều kiện môi trường.
Bước 5: Gia nhiệt và ủ nhiệt
Đưa bàn gia nhiệt vào giữa hai đầu ống, tạo áp suất ban đầu theo quy trình để hình thành gờ nóng chảy. Sau đó, giảm áp suất và tiếp tục giai đoạn ủ nhiệt trong thời gian được quy định.
Hai bề mặt hàn không được tiếp xúc với nước, bụi, dầu mỡ hoặc vật bẩn trong quá trình này.
Bước 6: Ghép nối và làm nguội
Khi kết thúc thời gian ủ nhiệt, mở khung kẹp và lấy bàn gia nhiệt ra trong thời gian chuyển tiếp cho phép. Ép hai đầu ống vào nhau đến áp suất hàn đã xác định.
Mối nối phải được giữ trong máy ở áp suất quy định trong suốt thời gian làm nguội. Không tháo giá kẹp, kéo, xoắn hoặc di chuyển đường ống khi mối hàn chưa hoàn thành giai đoạn ổn định.
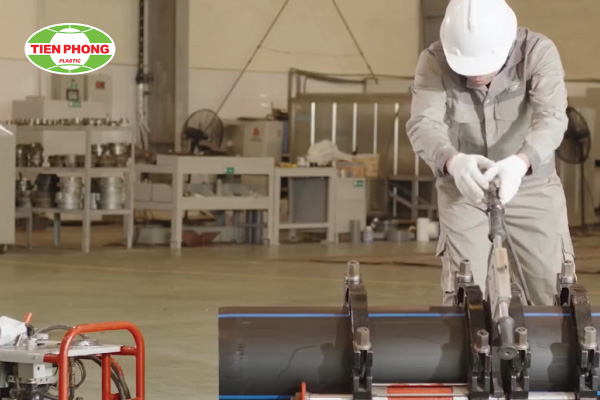
Hàn ống nhựa HDPE Tiền Phong bằng phương pháp hàn nhiệt đối đầu
Lưu ý: Việc đảm bảo nhiệt độ và thời gian gia nhiệt chuẩn xác là yếu tố quyết định mối hàn có bền hay không. Quá trình hàn nhiệt đối đầu yêu cầu kỹ thuật viên kiểm tra lực kéo và ép, đồng thời phải chú ý không để vết hàn tiếp xúc với nước hoặc bụi bẩn khi chưa nguội hẳn.
Xem thêm về: Vì sao không nên nối ống PVC-U Tiền Phong bằng cách hàn nhiệt
2.2. Hàn điện trở
Hàn điện trở sử dụng phụ kiện có dây điện trở được bố trí sẵn bên trong. Khi máy hàn cấp dòng điện theo thông số quy định, dây điện trở tạo nhiệt làm nóng chảy bề mặt tiếp xúc giữa ống và phụ kiện, từ đó hình thành mối nối.
Phương pháp này phù hợp với những vị trí cần sử dụng phụ kiện điện trở hoặc khó bố trí máy hàn đối đầu. Chất lượng mối nối phụ thuộc nhiều vào việc cạo lớp bề mặt, vệ sinh, đánh dấu chiều sâu và cố định ống trong quá trình hàn.
Quy trình hàn điện trở
Bước 1: Cắt đầu ống vuông góc với trục ống, đồng thời kiểm tra để bảo đảm đầu ống không bị méo hoặc hư hỏng sâu.
Bước 2: Đo và đánh dấu chiều sâu lắp ghép theo phụ kiện. Xác định đầy đủ vùng bề mặt cần chuẩn bị hàn.
Bước 3: Sử dụng dụng cụ cạo chuyên dụng để loại bỏ đều lớp ôxy hóa trên toàn bộ vùng hàn. Chỉ lau bằng khăn hoặc dung dịch không thể thay thế công đoạn này.
Bước 4: Làm sạch vùng đã cạo bằng khăn không xơ và dung dịch phù hợp. Để bề mặt khô, không chạm tay hoặc để vật bẩn tiếp xúc trở lại.
Bước 5: Đưa hai đầu ống vào phụ kiện đến đúng vạch chiều sâu. Căn chỉnh và sử dụng dụng cụ kẹp để giữ ống cùng phụ kiện ổn định.
Bước 6: Kết nối đầu cực của máy hàn với phụ kiện. Quét mã vạch hoặc nhập đúng thông số hàn được cung cấp trên phụ kiện, sau đó kiểm tra lại trước khi bắt đầu chu trình.
Bước 7: Thực hiện quá trình hàn và theo dõi tín hiệu của máy cùng chốt báo trên phụ kiện. Nếu máy báo lỗi, không tự ý hàn lại khi chưa xác định nguyên nhân và phương án xử lý.
Bước 8: Khi chu trình hàn hoàn tất, tiếp tục giữ nguyên dụng cụ căn chỉnh trong toàn bộ thời gian làm nguội được quy định. Không tác động lực hoặc đưa hệ thống vào vận hành khi mối nối chưa ổn định.
Catalogue Nhựa Tiền Phong cho biết phụ kiện hàn điện trở có thể được hàn tự động bằng đầu đọc mã vạch và kiểm soát qua chốt báo hoàn thiện mối hàn. Vì vậy, thông số hàn phải được xác định theo từng phụ kiện, không chỉ dựa trên kích thước ống.
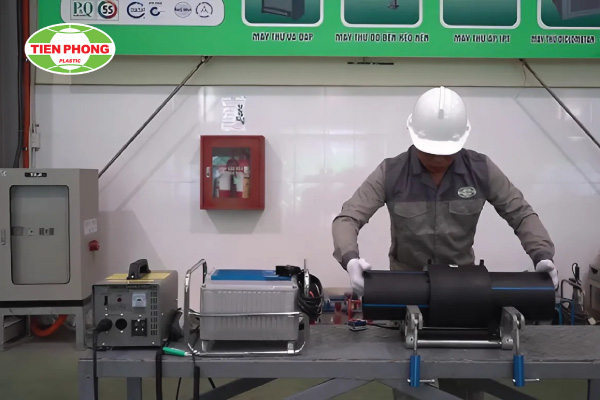
Hàn ống nhựa HDPE Tiền Phong bằng phương pháp hàn điện trở
Lưu ý: Khi thực hiện hàn điện trở, cần đảm bảo sử dụng đúng loại máy hàn và phụ kiện để đạt hiệu quả cao nhất.
3. Những lưu ý quan trọng khi hàn ống HDPE Tiền Phong
3.1. Điều chỉnh độ lệch tâm
Quy định độ lệch tâm không vượt quá 10% chiều dày thành ống được áp dụng khi căn chỉnh hai đầu ống trong phương pháp hàn đối đầu. Việc kiểm tra cần được thực hiện sau khi khỏa mặt đầu và trước khi gia nhiệt.
Nếu hai đầu ống bị lệch, cần điều chỉnh lại giá kẹp. Không nên cố tạo mối hàn khi đường tâm chưa được căn chỉnh phù hợp vì gờ hàn có thể hình thành không đồng đều.
3.2. Kiểm tra kích thước nóng chảy trong quá trình hàn
Khi thực hiện quy trình hàn ống, để mối hàn đạt tiêu chuẩn, cần chú ý đến bảng kích thước nóng chảy tương ứng với đường kính ống.
|
Cỡ ống (mm) |
Kích thước nóng chảy H (mm) |
||
| Từ | Đến | Từ | Đến |
| 50 | 90 | 2 | 3 |
| 110 | 180 | 4 | 6 |
| 200 | 315 | 7 | 9 |
| 355 | 500 | 10 | 12 |
Việc kiểm tra kích thước nóng chảy trong quá trình hàn là cần thiết để đảm bảo mối hàn đạt chất lượng, tránh trường hợp hàn không đều hoặc nhựa chưa tan chảy đủ.
3.3. Giữ vệ sinh mối hàn
Sau khi khỏa, cạo hoặc làm sạch, không chạm tay và không để dụng cụ bẩn tiếp xúc với bề mặt chuẩn bị hàn. Nếu bề mặt bị nhiễm nước, dầu mỡ hoặc bụi bẩn, cần xử lý lại theo đúng quy trình trước khi tiếp tục.
Phụ kiện hàn điện trở chỉ nên được mở khỏi bao bì khi chuẩn bị lắp đặt. Không tự ý lau mặt trong phụ kiện bằng khăn hoặc dung dịch không được hướng dẫn sử dụng.

Giữ vệ sinh cho mối hàn
4. Một số mẹo kéo dài tuổi thọ ống HDPE Tiền Phong sau khi hàn
Không làm nguội nhanh: Sau khi hàn xong, không nên làm nguội mối hàn bằng nước hoặc gió mạnh, điều này có thể gây ra sự giòn vỡ của mối hàn. Thay và đó, hãy để mối hàn nguội tự nhiên để đảm bảo độ bền.
Kiểm tra định kỳ: Sau khi lắp đặt và sử dụng, nên kiểm tra hệ thống định kỳ để phát hiện sớm các hư hỏng hoặc rò rỉ. Bảo dưỡng định kỳ giúp tăng tuổi thọ của ống và đảm bảo an toàn cho hệ thống.
Ghi lại thông số hàn: Mọi thông số trong quá trình hàn cần được ghi lại để đảm bảo quá trình thực hiện theo đúng chuẩn kỹ thuật. Điều này giúp kiểm soát chất lượng và phát hiện sớm các vấn đề nếu có.
Xem thêm Lưu ý những điều không nên làm khi hàn ống HDPE Tiền Phong
Việc hàn ống HDPE Tiền Phong đòi hỏi quy trình chính xác, kỹ thuật chuyên nghiệp và tufân thủ các yếu tố an toàn. Với những phương pháp và lưu ý trên, bạn có thể yên tâm rằng hệ thống ống nhựa HDPE sẽ hoạt động hiệu quả và bền bỉ trong thời gian dài.