
Hàn nối ống HDPE Tiền Phong là công đoạn quan trọng, ảnh hưởng trực tiếp đến chất lượng mối nối và khả năng vận hành của tuyến ống. Để tạo được mối nối đáp ứng yêu cầu, người thi công cần kiểm soát đầy đủ các bước vệ sinh, khỏa đầu ống, căn chỉnh, cài đặt áp suất, gia nhiệt và làm nguội.
Nội dung dưới đây từ Tiền Phong Nam sẽ tập trung vào phương pháp hàn nhiệt đối đầu, còn được gọi là hàn mặt đầu. Đối với phụ tùng HDPE hàn điện trở, người thi công cần áp dụng quy trình chuẩn bị bề mặt, lắp đặt phụ tùng và cài đặt thông số riêng theo hướng dẫn của sản phẩm cùng thiết bị hàn.
Dưới đây là những điều không nên làm khi hàn ống HDPE Tiền Phong để hạn chế khuyết tật tại mối nối và giúp hệ thống đáp ứng tốt hơn yêu cầu vận hành.
Xem thêm về: 2 phương pháp hàn ống HDPE Tiền Phong phổ biến
1. Không chuẩn bị kỹ bề mặt hàn
Khâu chuẩn bị đầu ống quyết định đáng kể đến chất lượng của quá trình hàn. Bề mặt không sạch, còn ẩm, chưa được khỏa phẳng hoặc căn chỉnh không đúng tâm đều có thể ảnh hưởng đến sự liên kết của vật liệu nóng chảy.
1.1. Không làm sạch bề mặt
Trước khi hàn, cần vệ sinh sạch bề mặt trong và ngoài của hai đầu ống. Bàn khỏa, bộ kẹp và bề mặt gia nhiệt cũng phải được kiểm tra, làm sạch trước khi tiếp xúc với đầu ống.
Bụi đất, dầu mỡ hoặc tạp chất bám tại vùng hàn có thể làm gián đoạn quá trình liên kết của vật liệu nóng chảy. Mối nối sau khi hoàn thành có thể xuất hiện gờ hàn không đồng đều, vùng liên kết không liên tục hoặc những khuyết tật khó nhận biết bằng quan sát thông thường.
Trong quá trình thao tác, người thi công cũng không nên chạm tay trực tiếp vào bề mặt đầu ống sau khi đã được làm sạch và khỏa phẳng. Dầu, mồ hôi hoặc bụi từ găng tay có thể làm bẩn lại vùng chuẩn bị hàn.
1.2. Không làm khô bề mặt
Hai đầu ống và thiết bị tiếp xúc phải ở trạng thái sạch, khô trước khi tiến hành gia nhiệt. Nước hoặc độ ẩm tại vùng hàn có thể ảnh hưởng đến sự truyền nhiệt và chất lượng bề mặt nóng chảy.
Khi thi công sau mưa hoặc tại khu vực có độ ẩm cao, cần kiểm tra kỹ bên trong ống, đầu ống và khu vực đặt máy. Không nên chỉ lau sơ bên ngoài rồi tiến hành hàn khi nước vẫn còn đọng trong lòng ống hoặc gần vùng hàn.
Việc làm khô phải được thực hiện bằng biện pháp phù hợp với quy trình thi công. Không tự ý dùng ngọn lửa, đèn khò hoặc nguồn nhiệt trực tiếp để nung đầu ống vì có thể làm biến dạng, quá nhiệt hoặc ảnh hưởng đến đặc tính vật liệu.
1.3. Không khỏa phẳng và căn chỉnh hai đầu ống
Trong hàn nhiệt đối đầu, hai đầu ống cần được kẹp chắc chắn, khỏa phẳng và căn chỉnh trước khi đưa bàn gia nhiệt vào. Đây là bước quan trọng nhưng thường bị bỏ qua hoặc thực hiện chưa đầy đủ tại công trường.
Theo catalogue HDPE Nhựa Tiền Phong, hai đầu ống không được nằm lệch nhau quá 10% so với chiều dày thành ống. Sau khi khỏa, cần kiểm tra độ phẳng, khả năng tiếp xúc và độ đồng tâm của hai đầu ống.
Nếu bề mặt chưa phẳng hoặc hai đầu ống bị lệch tâm, gờ hàn có thể hình thành không cân đối, làm ảnh hưởng đến hình dạng và độ đồng tâm của mối nối. Vì vậy, cần kiểm tra kỹ độ phẳng, khả năng tiếp xúc và mức độ căn chỉnh của hai đầu ống trước khi gia nhiệt.
2. Sử dụng nhiệt độ không phù hợp
Nhiệt độ bề mặt gia nhiệt là một trong những thông số cần kiểm soát khi hàn ống HDPE Tiền Phong. Tuy nhiên, chất lượng mối hàn không được quyết định bởi nhiệt độ riêng lẻ mà còn phụ thuộc vào áp suất, thời gian, chiều dày thành ống, SDR và chu trình vận hành của máy.
2.1. Nhiệt độ quá cao hoặc quá thấp
Khi nhiệt độ bề mặt gia nhiệt quá thấp hoặc thời gian gia nhiệt không đủ, hai đầu ống có thể chưa đạt trạng thái cần thiết để tạo liên kết. Ngược lại, nhiệt độ quá cao hoặc thời gian tiếp xúc quá lâu có thể khiến vật liệu bị quá nhiệt, biến dạng, đổi màu hoặc xuất hiện gờ hàn bất thường.

Bảng thông số hàn ống nhựa HDPE Tiền Phong
Không nên tự xác định toàn bộ thông số hàn chỉ dựa vào đường kính ống hoặc một mức nhiệt độ cố định. Nhiệt độ bàn gia nhiệt, áp suất và các khoảng thời gian trong chu trình phải được thiết lập theo quy trình được phê duyệt và hướng dẫn của thiết bị hàn.
Bên cạnh nhiệt độ, người vận hành còn phải kiểm soát áp suất tạo gờ, thời gian ủ nhiệt, thời gian chuyển đổi khi lấy bàn gia nhiệt ra, áp suất ép nối và thời gian làm nguội. Không tự ý thay đổi một thông số riêng lẻ vì có thể làm mất sự cân bằng của toàn bộ chu trình hàn.
2.2. Không kiểm tra nhiệt độ máy hàn
Trước khi thi công, cần kiểm tra khả năng gia nhiệt và duy trì nhiệt độ ổn định của bàn nhiệt. Việc chỉ nhìn vào đèn báo trên máy mà không đối chiếu tình trạng thực tế của bề mặt gia nhiệt có thể khiến người vận hành bỏ qua hiện tượng nhiệt độ không ổn định.
Bề mặt bàn nhiệt phải sạch, phẳng và không có dấu hiệu hư hỏng hoặc bong tróc lớp phủ. Thiết bị đo nhiệt độ và hệ thống kiểm soát áp suất cũng cần được kiểm tra, bảo dưỡng hoặc hiệu chuẩn theo yêu cầu của máy.
3. Hàn trong điều kiện môi trường không phù hợp
Điều kiện tại công trường có thể ảnh hưởng đến khả năng duy trì nhiệt độ và độ sạch của vùng hàn. Vì vậy, khu vực thi công cần được chuẩn bị trước, đặc biệt khi làm việc ngoài trời.
3.1. Hàn trong môi trường ẩm ướt hoặc gió mạnh
Không nên tiến hành hàn khi vùng hàn đang bị nước mưa, bụi đất hoặc gió mạnh tác động trực tiếp. Nước và tạp chất có thể bám lên đầu ống hoặc bàn nhiệt, trong khi gió mạnh có thể làm thay đổi tốc độ truyền và thất thoát nhiệt.
Nếu bắt buộc thi công ngoài trời, cần bố trí mái che hoặc khu vực bảo vệ phù hợp cho máy hàn và mối nối. Biện pháp che chắn phải đủ ổn định, không làm cản trở hoạt động của thiết bị hoặc gây mất an toàn cho người vận hành.
Sau khi che chắn, vẫn cần kiểm tra lại độ sạch, độ khô của đầu ống và tình trạng bàn gia nhiệt. Không nên mặc định rằng chỉ cần có mái che là có thể tiếp tục hàn mà không thực hiện lại bước kiểm tra.
3.2. Nhiệt độ môi trường quá thấp
Nhiệt độ môi trường thấp có thể làm thay đổi tốc độ mất nhiệt của đầu ống và ảnh hưởng đến chu trình hàn. Tuy nhiên, không nên tự ý dùng dụng cụ sưởi, ngọn lửa hoặc nguồn nhiệt bên ngoài để nung trực tiếp lên đầu ống.
Trong điều kiện nhiệt độ thấp, cần che chắn khu vực hàn và thực hiện theo giới hạn môi trường, thông số hiệu chỉnh cùng hướng dẫn của nhà sản xuất thiết bị. Nếu điều kiện thi công nằm ngoài phạm vi cho phép, nên tạm dừng thay vì cố gắng hoàn thành mối hàn bằng biện pháp không được quy định.
Người vận hành cần theo dõi điều kiện môi trường trong suốt quá trình thi công. Mọi biện pháp che chắn, gia nhiệt hỗ trợ hoặc hiệu chỉnh thông số chỉ được thực hiện trong phạm vi cho phép của quy trình hàn và hướng dẫn vận hành thiết bị. Nếu điều kiện thi công nằm ngoài phạm vi quy định, nên tạm dừng thay vì tự điều chỉnh thông số hoặc sử dụng nguồn nhiệt trực tiếp lên đầu ống.
4. Không tuân thủ thời gian hàn và làm nguội
4.1. Rút ngắn thời gian làm nóng
Chu trình hàn đối đầu gồm nhiều khoảng thời gian cần được kiểm soát, bao gồm thời gian tạo gờ, thời gian ủ nhiệt, thời gian chuyển đổi khi lấy bàn gia nhiệt ra, thời gian ép nối và thời gian làm nguội. Các thông số này phụ thuộc vào đường kính, chiều dày thành ống, SDR, quy trình hàn và thiết bị được sử dụng.
Không nên rút ngắn hoặc kéo dài tùy ý bất kỳ giai đoạn nào. Gia nhiệt không đủ có thể khiến bề mặt đầu ống chưa đạt trạng thái cần thiết để tạo liên kết, trong khi thời gian chuyển đổi quá lâu có thể làm bề mặt nóng chảy mất nhiệt trước khi hai đầu ống được ép nối.
Người vận hành phải thực hiện đúng chu trình được xác định trong hướng dẫn của máy hàn và biện pháp thi công đã được phê duyệt.
4.2. Tháo mối nối hoặc di chuyển ống quá sớm
Sau khi hai đầu ống được ép nối, mối hàn phải được duy trì trên máy ở mức áp suất quy định trong suốt thời gian làm nguội. Không tháo bộ kẹp, uốn, kéo hoặc di chuyển đường ống trước khi kết thúc khoảng thời gian này.
Tác động cơ học quá sớm có thể làm biến dạng gờ hàn hoặc ảnh hưởng đến vùng liên kết khi vật liệu chưa ổn định. Sau khi tháo mối nối khỏi máy, việc thử áp hoặc đưa tuyến ống vào vận hành phải tuân theo biện pháp thi công và yêu cầu nghiệm thu của dự án.
5. Sử dụng dụng cụ không phù hợp
5.1. Dụng cụ hàn không đạt tiêu chuẩn
Máy hàn phải phù hợp với đường kính, chiều dày thành ống và phạm vi thi công. Bộ kẹp cần giữ được hai đầu ống đúng tâm; bàn khỏa phải tạo được bề mặt phẳng; bàn gia nhiệt phải sạch, duy trì nhiệt độ ổn định và không bị hư hỏng lớp phủ.
Trước khi thi công, cần kiểm tra hoạt động của hệ thống thủy lực, thiết bị đo nhiệt độ, bộ điều khiển áp suất và các bộ phận liên quan. Việc bảo dưỡng hoặc hiệu chuẩn thiết bị phải được thực hiện theo hướng dẫn của nhà sản xuất máy và kế hoạch kiểm soát chất lượng của công trình.
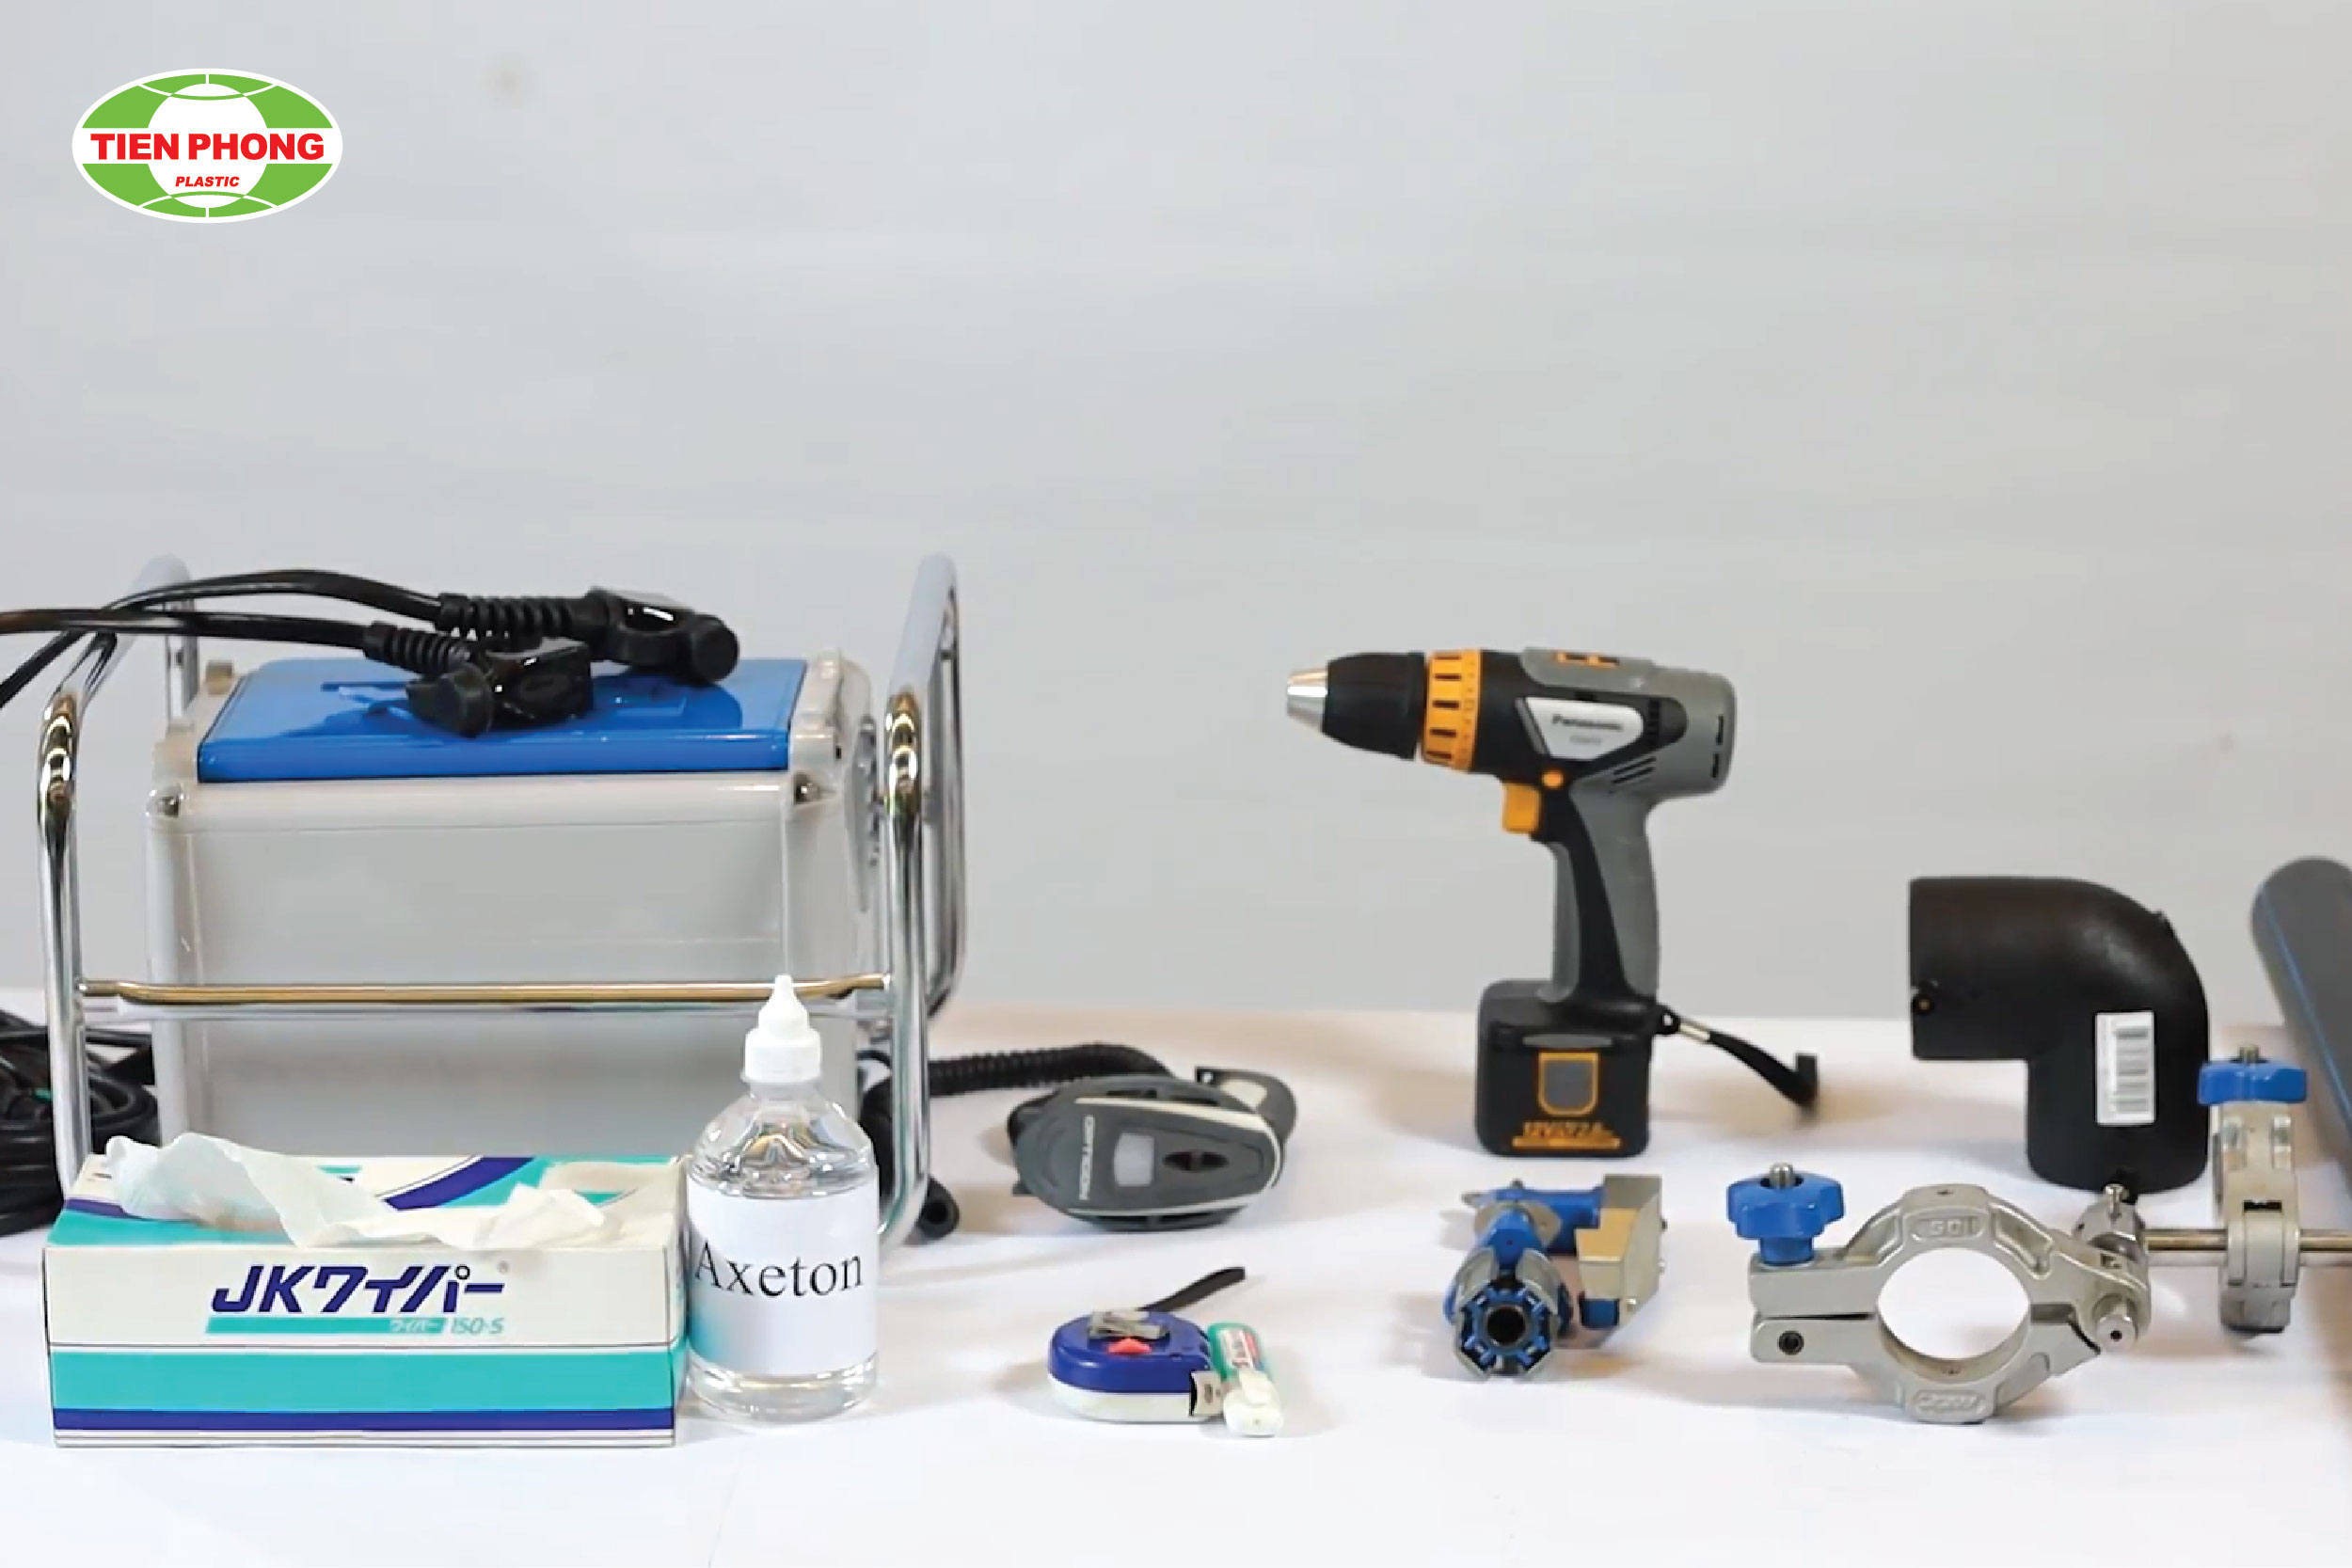
Các dụng cụ hàn ống nhựa HDPE Tiền Phong
5.2. Thiếu kỹ năng và kinh nghiệm hàn
Người thực hiện hàn ống HDPE Tiền Phong cần hiểu rõ trình tự vận hành, cách xác định thông số và phương pháp nhận biết những dấu hiệu bất thường trong từng giai đoạn.
Thiếu kinh nghiệm có thể dẫn đến nhiều sai sót như cài đặt sai áp suất, chưa khỏa hết bề mặt, căn chỉnh lệch tâm, gia nhiệt không đủ hoặc tháo mối nối khỏi máy quá sớm. Một mối hàn có hình thức tương đối đồng đều bên ngoài chưa chắc đã đáp ứng đầy đủ yêu cầu nếu chu trình hàn không được kiểm soát.
Với các tuyến ống có đường kính lớn, áp lực làm việc cao hoặc yêu cầu nghiệm thu nghiêm ngặt, người vận hành cần được đào tạo và thực hành trên thiết bị tương ứng trước khi thi công chính thức.
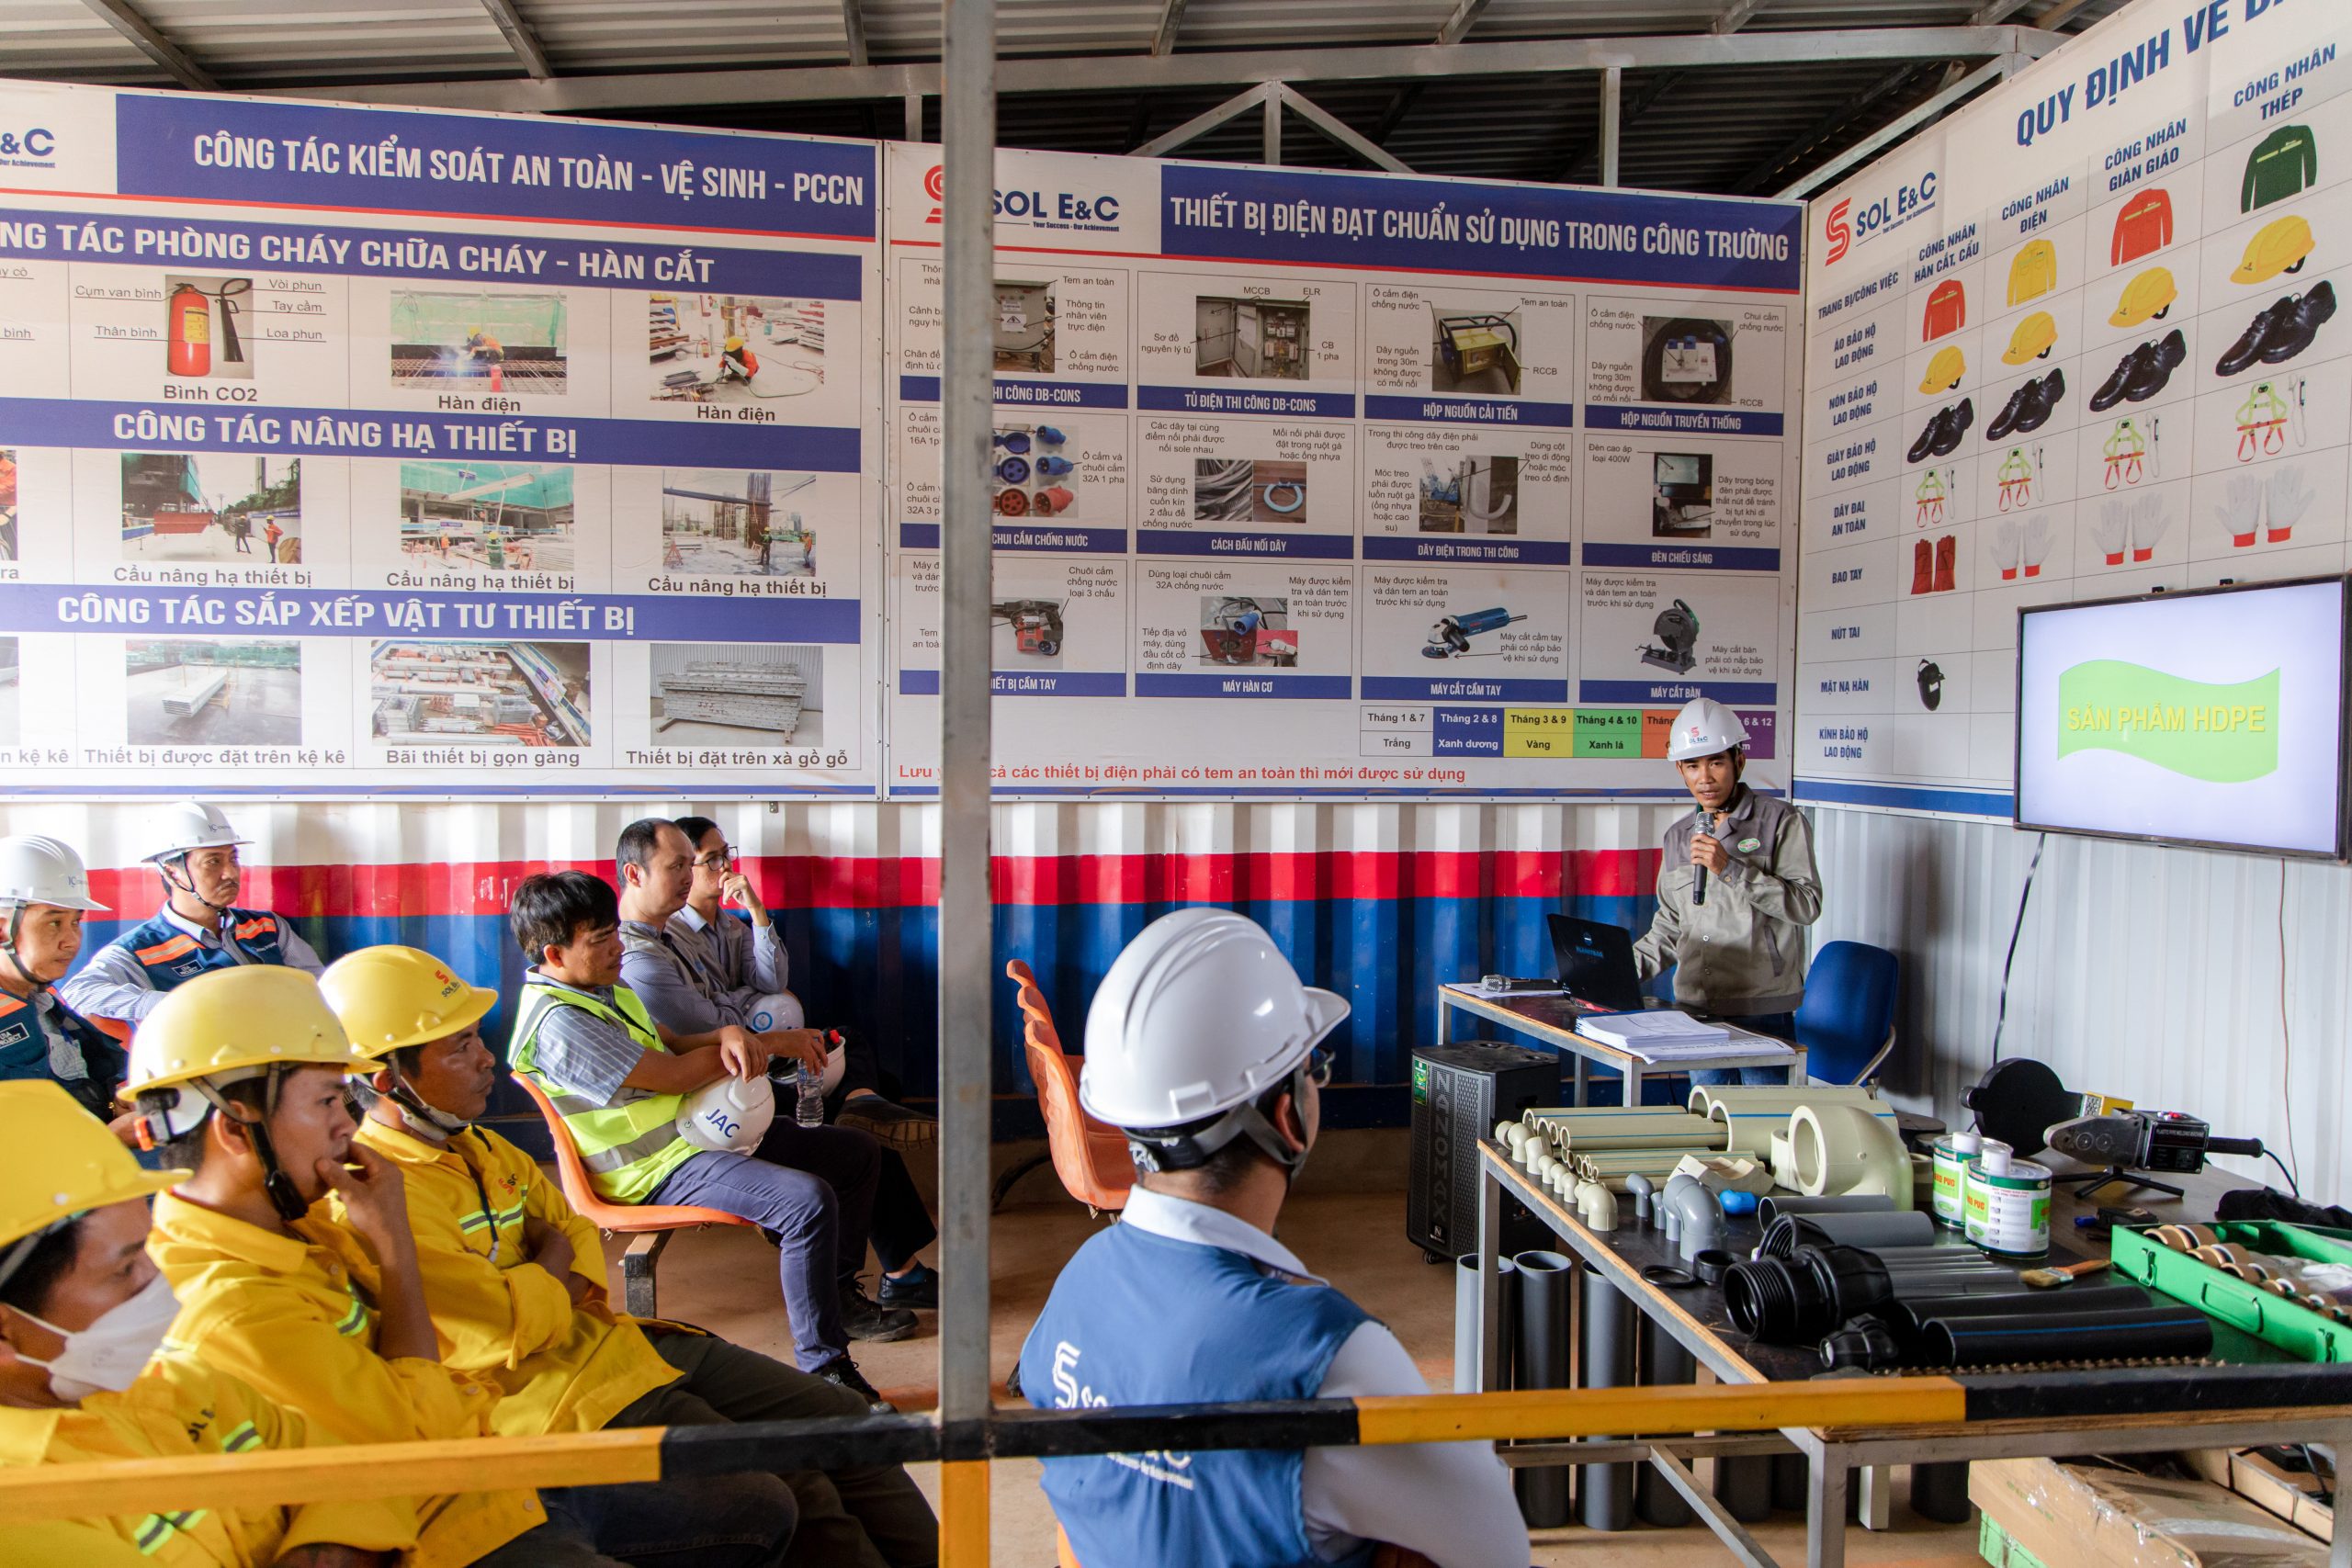
Buổi đào tạo kỹ thuật hàn ống nhựa của Nhựa Tiền Phong tại Sân bay Long Thành
6. Không tuân thủ quy trình và hướng dẫn kỹ thuật
6.1. Bỏ qua hướng dẫn của nhà sản xuất
Thông số hàn không nên được xác định theo kinh nghiệm hoặc áp dụng nguyên bảng thông số từ một công trình khác. Người thi công cần đối chiếu catalogue sản phẩm, hướng dẫn vận hành của máy hàn, biện pháp thi công được phê duyệt và yêu cầu nghiệm thu của dự án.
Đối với ống HDPE Tiền Phong, catalogue cung cấp trình tự cơ bản của phương pháp hàn mặt đầu. Các thông số kỹ thuật chi tiết như nhiệt độ, áp suất và thời gian cần được thực hiện theo hướng dẫn của thiết bị và quy trình áp dụng tại công trình.
Xem video hàn ống nhựa HDPE Tiền Phong ngay tại đây.
Xem thêm về điều Cần lưu ý khi chọn ống HDPE Nhựa Tiền Phong
6.2. Không kiểm tra chất lượng mối hàn
Sau khi kết thúc thời gian làm nguội, cần kiểm tra hình dạng và độ đồng đều của gờ hàn, mức độ cân đối giữa hai phía, tình trạng lệch tâm cùng các dấu hiệu bất thường như cháy, rỗ hoặc nhiễm bẩn.
Kiểm tra trực quan giúp phát hiện một số khuyết tật bề mặt nhưng không thể tự nó khẳng định toàn bộ mối nối đã đạt chất lượng. Khi thiết bị có khả năng ghi dữ liệu, các thông số của chu trình hàn như nhiệt độ, áp suất và thời gian cũng nên được lưu lại để phục vụ kiểm tra, nghiệm thu.
Việc thử kín, thử áp hoặc áp dụng phương pháp kiểm tra chuyên sâu cần tuân theo hồ sơ thiết kế, quy trình thi công và yêu cầu nghiệm thu của từng dự án. Không nên đưa đường ống vào vận hành chỉ dựa trên việc mối hàn nhìn cân đối bên ngoài.
Hàn đối đầu ống HDPE Tiền Phong đòi hỏi người vận hành kiểm soát đồng thời bề mặt đầu ống, độ đồng tâm, nhiệt độ, áp suất, thời gian và điều kiện môi trường. Việc tránh những sai sót nêu trên giúp hạn chế khuyết tật tại mối nối và hỗ trợ quá trình kiểm tra, nghiệm thu hệ thống.
Các thông số cụ thể phải được thực hiện theo catalogue sản phẩm, hướng dẫn của máy hàn, biện pháp thi công và hồ sơ thiết kế của từng dự án.Hy vọng những lưu ý trên từ Tiền Phong Nam sẽ giúp bạn đạt được hiệu quả tối ưu hơn khi thực hiện quá trình hàn, đồng thời đảm bảo an toàn và tiết kiệm chi phí bảo trì về lâu dài.